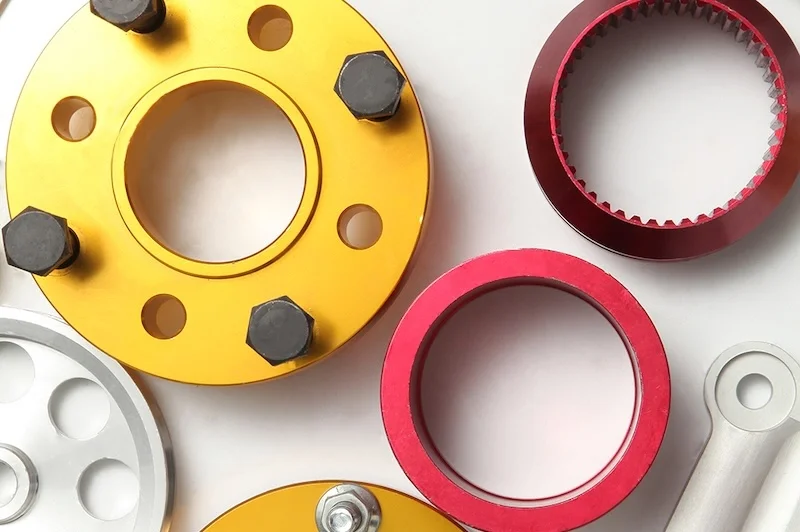
Ya se trate de piezas para personalización de automóviles, componentes para maquinaria de precisión o estructuras metálicas para equipos de exterior, la forma en que aborde el tratamiento de superficies de las piezas de mecanizado CNC puede marcar toda la diferencia. Quizá lo haya notado: algunas piezas mecanizadas por CNC permanecen como nuevas durante años, mientras que otras empiezan a oxidarse, decolorarse o desgastarse en poco tiempo. Una de las razones clave de esta diferencia es cómo se acaba y protege la superficie.
Para muchos ingenieros de compras y aficionados a la mecánica, el tratamiento de superficies no es solo una cuestión estética — determina directamente la resistencia a la corrosión, la resistencia al desgaste, la vida útil y los costes de mantenimiento. En este artículo recorreremos a fondo el acabado de superficies de las piezas mecanizadas por CNC, desde los procesos habituales hasta los consejos de selección, para que se haga una idea completa de una sola vez.
¿Por qué importa el tratamiento de superficies en las piezas mecanizadas por CNC?
En el mundo delmecanizado CNC, es habitual centrarse en tolerancias, precisión y selección de materiales. Sin embargo, el rendimiento real y la vida útil de una pieza dependen en gran medida de la calidad de su tratamiento de superficies. Un buen acabado superficial no es solo «una capa protectora encima»: es una mejora funcional lograda mediante métodos mecánicos, químicos o electroquímicos que ayudan a las piezas a funcionar de forma fiable en entornos exigentes.
1. Combatir la corrosión y prolongar la vida útil
Uno de los mayores enemigos del metal esla corrosión. Incluso el acero de alta resistencia, si se deja sin protección, puede perder rápidamente su resistencia y su brillo en condiciones húmedas, salinas, químicas o de alta temperatura. Por ejemplo, una junta de cabeza de bieleta de acero al carbono sin tratar en un entorno costero o de planta química puede mostrar óxido visible en cuestión de semanas. En cambio, la misma pieza tratada con zincado, niquelado o un recubrimiento Dacromet puede resistir cientos de horas en niebla salina sin corrosión visible.
2. Mejorar la resistencia al desgaste y las propiedades mecánicas
Muchas piezas mecanizadas por CNC soportan fricción o impactos repetidos durante el servicio — piense encomponentes de suspensión, articulaciones de bieletas mecánicas o insertos de molde. Si la dureza superficial es insuficiente, el desgaste degradará rápidamente la precisión y puede provocar el fallo de la pieza. Tratamientos como los recubrimientos PVD (TiN, TiAlN, DLC) o la anodizado duro pueden aumentar considerablemente la dureza superficial reduciendo la fricción, ayudando a que las piezas funcionen más frías y duren más.
3. Mejorar la apariencia y el valor de marca
Para los componentes que permanecen visibles en el producto final, el acabado de superficies es tanto una cuestión de imagen de marca como de protección. Un panel de aluminio cepillado o un racor de acero inoxidable pulido a espejo no solo dura más, sino que comunica calidad al instante. Técnicas como la pintura, el recubrimiento en polvo o el anodizado con color también aportan codificación visual, facilitando el montaje y el mantenimiento.
4. Añadir funcionalidad y propiedades especiales
El tratamiento de superficies puede ir más allá de la protección y la estética para aportar valor funcional. Los recubrimientos aislantes pueden evitar cortocircuitos eléctricos; los recubrimientos resistentes a los UV pueden frenar el envejecimiento en exterior; los acabados de baja fricción pueden mejorar la eficiencia del movimiento. En sectores como la equipación médica, la aeroespacial y la ingeniería naval, estos recubrimientos funcionales pueden ser críticos para la misión.
5. Equilibrar coste y valor
Algunos compradores se ven tentados de saltarse el acabado superficial para ahorrar en costes iniciales. Aunque pueda parecer buena idea en un presupuesto a corto plazo, los gastos a largo plazo — mantenimiento, sustituciones y paradas — pueden ser mucho mayores. Un tratamiento de superficies que supone solo el 5-10% del coste de una pieza puede multiplicar su vida útil por dos o tres, reduciendo drásticamente el coste total del ciclo de vida.
En las piezas mecanizadas por CNC, el tratamiento de superficies es como la capa impermeabilizante de un edificio o la pintura de un coche — no es solo cuestión de estética. Es el escudo que determina el rendimiento, la longevidad y la experiencia del usuario. Omitirlo significa renunciar a una salvaguarda crítica para la fiabilidad a largo plazo de su producto.
Principales categorías del tratamiento de superficies en piezas CNC
1. Técnicas de modificación superficial
La modificación superficial consiste en mejorar las propiedades físicas o el aspecto de una pieza trabajando directamente sobre su superficie — sin alterar las dimensiones globales ni la estructura interna. Estos métodos suelen ser el «primer paso» de un flujo de acabado superficial y pueden realizarse como procesos independientes o como preparación para recubrimientos y tratamientos químicos.
Entre las técnicas habituales de modificación superficial figuran:
- Endurecimiento superficial– Calentar y enfriar rápidamente la capa superficial para crear una corteza endurecida que aumenta la resistencia al desgaste y a la fatiga. Ideal para piezas de acero expuestas a impactos o fricción repetidos, como ejes, engranajes o bielas.
- Chorro de granalla / granallado– Emplear medios abrasivos de alta velocidad para eliminar óxido, rebabas o recubrimientos viejos y crear una textura mate uniforme. Se hace a menudo antes del anodizado de piezas de aluminio para mejorar la adherencia del recubrimiento.
- Ranurado (knurling)– Prensar una textura pattern en la superficie para aumentar el agarre, habitual en mangos de herramientas, perillas o fijaciones donde importa el antideslizante.
- Acabado cepillado– Producir líneas finas y uniformes con bandas o ruedas abrasivas para ocultar pequeños arañazos y aportar atractivo decorativo. Muy usado en paneles de aluminio y carcasas de acero inoxidable.
- Pulido– Alisar la superficie con abrasivos y pastas de pulir hasta lograr un acabado de alto brillo tipo espejo. Perfecto para piezas donde la estética premium es un argumento de venta.
Por qué importa:
- Ventajas– Estos métodos son rápidos, rentables y muy versátiles. Pueden mejorar drásticamente el aspecto, controlar la rugosidad superficial y reforzar la adherencia para tratamientos posteriores.
- Limitaciones– Por sí solos ofrecen poca o ninguna protección contra la corrosión. Para un rendimiento a largo plazo conviene combinarlos con recubrimientos protectores como galvanizados, anodizado o recubrimiento en polvo.
Por ejemplo, si tiene un lote de carcasas de aluminio mecanizadas por CNC que deban ser a la vez atractivas y resistentes a la corrosión, puede empezar con un granallado para lograr una textura fina y uniforme, seguido de anodizado. Así obtiene un aspecto limpio y profesional además de durabilidad a largo plazo.
2. Técnicas de recubrimiento y galvanizado
Entre todas las opciones de tratamiento de superficies para piezas mecanizadas por CNC, el recubrimiento y el galvanizado figuran entre los más utilizados. Al añadir una capa protectora a la superficie, no solo mejoran el aspecto, sino que aumentan la resistencia a la corrosión y al desgaste y, a veces, añaden nuevas propiedades funcionales.
2.1 Galvanoplastia (electrodeposición)
La galvanoplastia utiliza un proceso electrolítico para depositar una fina capa de metal sobre la pieza, creando un recubrimiento denso y uniforme. El proceso típico comprende:
- Pretratamiento– Desengrase, decapado ácido y limpieza para garantizar una superficie sin contaminantes.
- Etapa de electrodeposición– Conectar la pieza como cátodo, con el metal de recubrimiento como ánodo, y usar una solución electrolítica para transferir iones metálicos.
- Postratamiento– Incluye sellado (formación de una película protectora densa), pasivado (reducción de la actividad superficial para frenar la corrosión) y eliminación de hidrógeno (previene la fragilización por hidrógeno que puede provocar fallos de la pieza).
Tipos habituales de recubrimiento y sus propiedades:
- Cromado– Aumenta la dureza superficial y la resistencia al desgaste, y aporta un acabado decorativo. El cromo decorativo tiene 0.5–1 μm de espesor, mientras que el cromo duro va de 5 a 80 μm.
- Niquelado– Ofrece resistencia al desgaste, protección contra la corrosión y un acabado brillante. Normalmente con un espesor de 10–30 μm.
- Zincado– Protección de ánodo sacrificial contra el óxido. El espesor suele ser de 5–15 μm. La postpasivación puede producir acabados como zinc blanco, blanco-azulado, amarillo (iridiscente) o negro, con una resistencia a la corrosión en este orden: negro > amarillo > blanco-azulado > blanco.
Recubrimientos anódicos frente a catódicos:
- Recubrimientos anódicos (p. ej., el cincado) se corroen primero para proteger el metal base.
- Recubrimientos catódicos (p. ej., níquel, cromo) deben sellar por completo el material base; cualquier defecto hará que el metal base se corroa primero.
Resistencia a la corrosión (ensayo de niebla salina neutra): Zinc > Níquel > Cromo.
2.2 Recubrimiento electroforético (E-coating)
El recubrimiento electroforético es similar a la galvanoplastia, pero deposita una capa de pintura en lugar de metal. El resultado es una capa uniforme incluso en formas complejas.
- Espesor típico: 15–25 μm
- Ventajas: Fuerte adherencia, buena protección contra la corrosión, cobertura uniforme.
- Aplicaciones: Piezas de automoción, cuadros de bicicleta, carcasas de electrodomésticos.
- En comparación con la galvanoplastia: La galvanoplastia destaca en dureza y resistencia al desgaste; el E-coating ofrece superior resistencia a la corrosión y mejor cobertura en geometrías intrincadas.
2.3 Recubrimiento en polvo frente a pintura
Pintura – Gran variedad de colores y alto brillo, pero menor adherencia y resistencia a la corrosión moderada. Temperatura de curado de ~80°C.
Recubrimiento en polvo – Utiliza atracción electrostática para aplicar el polvo, que luego se hornea a ~180°C para formar una capa fuerte y uniforme. Espesor típico de 60–70 μm. Fuerte adherencia, mejor resistencia a la corrosión que la pintura y más respetuoso con el medio ambiente.
Comparación: El recubrimiento en polvo es rentable y ecológico; la pintura aporta un atractivo visual más rico.
2.4 Galvanizado al vacío (recubrimiento PVD)
La PVD (deposición física de vapor) se realiza en vacío, donde metales o no metales se vaporizan y condensan sobre la superficie de la pieza. El espesor oscila entre 0.25–10 μm.
Recubrimientos decorativos (0.3–1 μm) – Mejoran el aspecto y el color.
Recubrimientos funcionales (2–5 μm) – Aumentan la dureza, la resistencia al desgaste y la protección contra la corrosión.
Recubrimientos PVD habituales:
- TiN – Color dorado, alta dureza.
- TiAlN – Adecuado para mecanizado de alta fricción.
- TiCN – Buena resistencia al impacto y al desgaste.
- DLC – Baja fricción, alta dureza.
- CrN – Equilibrio entre protección contra el desgaste y la corrosión.
PVD frente a galvanoplastia:
- La PVD es ideal para piezas de gama alta, aportando calidad de acabado, brillo y durabilidad superiores.
- La galvanoplastia es mejor para producciones de gran volumen y sensibles al coste.
3. Recubrimientos de conversión
El recubrimiento de conversión es un proceso químico que transforma la superficie del metal en una fina capa protectora de compuestos. A diferencia de la galvanoplastia o la pintura, que añaden material encima, los recubrimientos de conversión actúan alterando químicamente la propia superficie. El resultado es una capa firmemente unida que resiste el desprendimiento y constituye una excelente base para acabados posteriores.
3.1 Óxido negro / pavonado
Cómo funciona – Una reacción de oxidación controlada forma una densa capa de óxido en la superficie, aislando el metal del aire y la humedad para frenar la formación de óxido.
Características – Produce un acabado negro o negro azulado, de bajo coste, adecuado para componentes de acero con requisitos de apariencia modestos.
Limitaciones – Resistencia a la corrosión limitada; normalmente requiere postratamiento con aceite para una protección óptima.
Aplicaciones – Habitual en componentes mecánicos, herramientas y piezas de armas de fuego.
Nota del sector – En piezas de acero, el óxido negro suele denominarse «pavonado». Aunque existen diferencias de proceso, sus funciones protectoras son similares.
3.2 Fosfatado
Cómo funciona – Sumergir piezas de acero, aluminio o zinc en una solución con fosfatos para formar un recubrimiento cristalino de fosfato insoluble en agua.
Características – Mejor resistencia a la corrosión que el óxido negro; su estructura superficial porosa lo convierte en una excelente capa base para pintura o recubrimiento en polvo.
Limitaciones – Atractivo estético limitado (normalmente gris o gris oscuro); coste de procesamiento algo más alto que el del óxido negro.
Aplicaciones – Piezas de automoción, ferretería y equipo militar.
Óxido negro frente a fosfatado
- Resistencia a la corrosión – Fosfatado > Óxido negro
- Apariencia – El óxido negro es más oscuro y brillante; el fosfatado tiene un acabado mate
- Coste – El fosfatado es ligeramente más caro
- Requisito común – Ambos requieren una limpieza a fondo y eliminación del óxido antes del procesamiento para garantizar una protección eficaz.
3.3 Anodizado para piezas de aluminio
Cómo funciona – Sumergir el aluminio en un baño electrolítico y aplicar corriente para formar en la superficie una película de óxido densa, uniforme y dura.
Beneficios – Mejora de la resistencia a la corrosión y al desgaste y del atractivo decorativo; también puede aumentar la fricción superficial en piezas funcionales.
Anodizado regular frente a anodizado duro:
- Espesor de película – Regular: 5–12 μm; Duro: 25–70 μm
- Dureza – Regular: HV 180–310; Duro: HV 310–550
- Apariencia – El anodizado regular es translúcido o de color; el anodizado duro es opaco con un acabado apagado
Resistencia UV – Incluso el anodizado duro sufre con la exposición UV prolongada. Las soluciones incluyen tiempos de sellado más largos, capas superiores que bloquean los UV y tintes de alta solidez a la luz.
Diferencias entre materiales – El aluminio 6061 se anodiza con resultados estables, mientras que el 7075, por su alto contenido en zinc, tiende a presentar bordes blancos, manchas negras o colores desiguales, especialmente con colores vivos como el rojo o el naranja.
4. Otros recubrimientos protectores
Más allá de la galvanoplastia, la pintura y los recubrimientos de conversión habituales, existen acabados protectores especializados diseñados para necesidades de rendimiento y entornos concretos. Uno de los ejemplos más conocidos es el recubrimiento Dacromet.
4.1 Recubrimiento Dacromet
Cómo funciona – Dacromet es un recubrimiento a base de zinc-cromo elaborado con polvo de zinc, polvo de aluminio, ácido crómico y agua desionizada. Se aplica por inmersión y después se hornea a alta temperatura para crear una capa protectora uniforme.
Pasos del proceso – Desengrase con disolvente → pulido mecánico → inmersión → horneado → segunda inmersión → horneado → secado.
Espesor típico – 2–15 μm.
Ventajas:
- Resistencia a la corrosión excepcional, capaz de soportar cientos de horas en ensayos de niebla salina
- Sin riesgo de fragilización por hidrógeno, lo que lo hace apto para sujetadores de alta resistencia
- Respetuoso con el medio ambiente y conforme a la normativa ambiental moderna
Limitaciones:
- Resistencia al desgaste pobre; no apto para condiciones de fricción o abrasión continuas
- Opciones de color limitadas: casi siempre gris plata
Aplicaciones típicas:
Pernos, tuercas, muelles y componentes de sistemas de freno en aplicaciones de automoción, motocicletas y maquinaria —especialmente piezas que soportan carga y exigen alta resistencia a la corrosión.
Consejo del sector: Las fortalezas de Dacromet residen en su resistencia a la corrosión, su ecología y su cero fragilización por hidrógeno, lo que lo convierte en un excelente sustituto del cincado o cromado tradicional en sujetadores de alta resistencia. Sin embargo, para piezas sometidas a fricción o impacto constantes, se recomienda aplicar un recubrimiento adicional resistente al desgaste sobre el Dacromet para prolongar su vida útil.
5. Anodizado de aluminio y consideraciones especiales
El anodizado es uno de los tratamientos de superficie más comunes —y más versátiles— para piezas de aluminio mecanizadas por CNC. Al hacer pasar una corriente eléctrica por el aluminio en un baño electrolítico, se forma en la superficie una capa de óxido densa y uniforme. Esto no solo refuerza la resistencia a la corrosión, sino que también mejora la resistencia al desgaste y permite una amplia gama de acabados decorativos.
5.1 Pasos del proceso
Limpieza – Utilizar soluciones alcalinas o ácidas para eliminar aceites y contaminantes superficiales.
Pretratamiento – Eliminación de rebabas, granallado, rectificado o pulido para asegurar una superficie uniforme.
Anodizado – Sumergir la pieza en un baño de electrolito y aplicar corriente; el espesor de la película depende del tipo de electrolito, la densidad de corriente y el tiempo de procesamiento.
Coloreado (opcional) – Inmersión en un baño de tinte para conseguir el color deseado.
Sellado – Tratamiento en agua caliente o con un agente de sellado para cerrar los poros de la capa de óxido, aumentando la resistencia a la corrosión y la dureza.
Enjuague y secado – Eliminación del electrolito y del agente de sellado residuales.
5.2 Anodizado regular frente a anodizado duro
Espesor de película – Regular: 5–12 μm; Duro: 25–70 μm
Dureza – Regular: HV 180–310; Duro: HV 310–550
Aspecto superficial – El anodizado regular es translúcido o se puede teñir; el anodizado duro es opaco y de acabado apagado
Rugosidad – El anodizado duro aumenta ligeramente la rugosidad superficial
5.3 Desafíos y soluciones de la resistencia UV
Aunque los recubrimientos anodizados protegen contra la corrosión, la exposición UV prolongada puede degradar la capa de óxido, provocando pérdida de color y de rendimiento.
Soluciones posibles:
- Aplicar una capa superior que bloquee los UV (similar a un spray protector transparente)
- Prolongar el tiempo de sellado para mejorar la densidad del recubrimiento
- Usar tintes de alta solidez a la luz (poco frecuentes en el suministro nacional)
5.4 Comportamiento según el material
Aluminio 6061 – Resultados de anodizado estables, color uniforme, apto para una amplia gama de colores de tinte
Aluminio 7075 – Su alto contenido en zinc lo propensa a bordes blancos, manchas negras o color desigual, especialmente con tintes vivos como el rojo o el naranja
Consejo del sector: Si la estética es crítica en piezas de 7075, haga primero una pequeña serie de prueba y considere tonos más oscuros para minimizar las variaciones de color visibles.
Cómo elegir el tratamiento de superficie adecuado para piezas de mecanizado CNC
Elegir el tratamiento de superficie adecuado para piezas mecanizadas por CNC consiste en equilibrar la compatibilidad del material, el entorno de funcionamiento, los requisitos funcionales, el coste y el plazo de entrega. Un recubrimiento que funciona perfectamente en una aplicación puede ser una mala elección en otra. Esta guía paso a paso le ayudará a tomar una decisión informada.
1. Empiece por la compatibilidad del material
Los distintos materiales reaccionan de manera muy diferente a los tratamientos de superficie, por lo que este debe ser siempre su primer filtro.
Aluminio y aleaciones de aluminio (6061 / 7075)
- 6061 – Anodizado estable y de color uniforme. Funciona bien con anodizado regular (5–12 μm) o anodizado duro (25–70 μm).
- 7075 – El alto contenido en zinc aumenta el riesgo de bordes blancos, manchas negras o color desigual tras el anodizado, especialmente con colores vivos como el rojo o el naranja. Pruebe primero una muestra, opte por tonos más oscuros y considere prolongar el sellado para mejorar la densidad.
Acero al carbono / acero de aleación
- Zincado (recubrimiento anódico, 5–15 μm) se sacrifica para proteger el metal base; excelente para entornos de alta corrosión.
- Niquelado (10–30 μm) y el cromado (0.5–80 μm) son recubrimientos catódicos que deben sellar por completo el metal base para prevenir la corrosión; ideales cuando la dureza, la resistencia al desgaste o el atractivo decorativo son prioritarios.
- Dacromet (2–15 μm) ofrece una resistencia a la corrosión excepcional sin fragilización por hidrógeno, lo que lo hace perfecto para sujetadores de alta resistencia.
Acero inoxidable
Naturalmente resistente a la corrosión; puede cepillarse o pulirse para mejorar la estética, o reforzarse con recubrimientos PVD (TiN, DLC, CrN) para añadir resistencia al desgaste y acabados decorativos.
2. Adapte el entorno de funcionamiento
Interior, condiciones estables – El niquelado o el cromado aportan una buena combinación de aspecto y protección contra el óxido; la pintura o el recubrimiento en polvo pueden elegirse según presupuesto y estilo.
Alta humedad, niebla salina o exposición química – El cincado supera al niquelado en resistencia a la corrosión; Dacromet y las aleaciones zinc-níquel prolongan la vida útil de la pieza.
Exterior + exposición UV – El anodizado debe combinarse con una capa superior bloqueadora de UV o con un sellado prolongado; el recubrimiento en polvo grueso (60–70 μm) ofrece protección fiable.
Sujetadores de alta resistencia – Priorice Dacromet o cincado con aleación zinc-níquel con pasivación.
3. Defina las prioridades funcionales
Resistencia a la corrosión – Cincado (negro > amarillo > blanco-azulado > blanco), Dacromet, E-coating (15–25 μm), anodizado duro.
Resistencia al desgaste – Recubrimientos PVD (TiN, TiAlN, DLC, CrN), anodizado duro, cromado duro.
Apariencia – Anodizado con color, pintura de alto brillo, recubrimiento en polvo liso, acabado cepillado, pulido espejo.
Propiedades especiales – Aislamiento, resistencia UV, baja fricción: se logran con recubrimientos funcionales como el DLC.
4. Equilibre coste y plazo de entrega
Tendencia de costes (según el PDF): Cromado > Niquelado > Cincado.
Procesado por lotes – La galvanoplastia, el recubrimiento en polvo y el E-coating son excelentes para la producción en masa; la PVD y el cromado duro se adaptan mejor a lotes pequeños de alto valor.
Impacto en el plazo – Los procesos combinados (p. ej., granallado + anodizado) requieren tiempo de procesamiento adicional.
Esenciales del postratamiento – En piezas de acero, el alivio de hidrógeno (200–250°C durante ≥3 horas) tras el galvanizado previene la fragilización por hidrógeno; el sellado o la pasivación mejoran enormemente la resistencia a la corrosión.
5. Considere procesos combinados
A veces, los mejores resultados provienen de combinar procesos:
- Granallado + anodizado – Mejora la adherencia y garantiza un aspecto uniforme (ideal para aluminio).
- Fosfatado + pintura/recubrimiento en polvo – La capa porosa de fosfato refuerza la adherencia del recubrimiento y la resistencia a la corrosión.
- Cincado + pasivación – Añade codificación por colores y prolonga la vida en niebla salina.
- Dacromet + recubrimiento resistente al desgaste – Equilibra la resistencia a la corrosión y la durabilidad bajo fricción.
6. Matriz de referencia de selección rápida
| Material / Entorno | Corrosión | Desgaste | Apariencia | Combinación de procesos recomendada |
|---|---|---|---|---|
| Aluminio 6061 (exterior) | ★★★ | ★★ | ★★★ | Granallado + anodizado duro + sellado + capa bloqueadora UV |
| Aluminio 7075 (decorativo) | ★★ | ★★ | ★★★ | Anodizado de color oscuro + sellado |
| Acero al carbono (marino/químico) | ★★★ | ★★ | ★★ | Cincado (negro/amarillo) + pasivación |
| Pernos de alta resistencia | ★★★ | ★★ | ★ | Dacromet / aleación zinc-níquel + pasivación |
| Acero inoxidable (aspecto premium) | ★★ | ★★★ | ★★★ | Cepillado/pulido + recubrimiento PVD |
Consideraciones de coste y plazo de entrega
Al elegir un tratamiento de superficie, el rendimiento y la apariencia son importantes, pero el coste y el plazo de entrega pueden ser igual de críticos. En la producción a gran escala o con plazos ajustados, la decisión correcta (o incorrecta) sobre el acabado superficial puede determinar directamente si un proyecto cumple el presupuesto y el plazo.
1. Tendencias y desglose de costes
En los procesos de galvanoplastia habituales, el PDF indica claramente la tendencia del coste unitario:
Cromado > Niquelado > Cincado
Las diferencias provienen de:
- Costes de material – El cromado exige compuestos de cromo costosos; los recubrimientos PVD requieren equipo de vacío y materiales de alta pureza.
- Complejidad del proceso – El cromado, la PVD y el anodizado duro implican más pasos y tiempos de procesado más largos, lo que eleva los costes.
- Espesor del recubrimiento y requisitos de rendimiento – Las capas más gruesas o las especificaciones de mayor rendimiento exigen más tiempo y materiales.
Ejemplo:
- Para piezas decorativas de interior, el cincado o el anodizado regular pueden bastar, ahorrando un 30–50% frente a los acabados premium.
- Para moldes de gama alta o componentes resistentes al desgaste, los recubrimientos PVD tienen un coste inicial más alto, pero pueden prolongar enormemente la vida útil y reducir los gastos de sustitución.
2. Factores del plazo de entrega
Procesos únicos frente a combinados – Un tratamiento de superficie único puede tardar solo 1–3 días (según la carga de producción), mientras que un proceso combinado (p. ej., granallado + anodizado + sellado) exigirá tiempo adicional.
Pasos de postratamiento:
- Las piezas de acero galvanizadas requieren alivio de hidrógeno (200–250°C durante ≥3 horas) para prevenir la fragilización por hidrógeno.
- Las piezas anodizadas suelen necesitar sellado (agua caliente/sellante) para mejorar la resistencia a la corrosión; esto añade desde medio día hasta un día completo.
Capacidad del equipo y tiempos de cola – El equipo de PVD y de recubrimiento al vacío de gama alta es limitado y puede requerir reserva en temporada alta; la galvanoplastia y el recubrimiento en polvo suelen tener una capacidad más estable.
3. Reglamentos medioambientales y costes de cumplimiento
Para las exportaciones a mercados con normas ambientales estrictas (p. ej., RoHS, REACH), ciertas sustancias como el cromo hexavalente y algunas sales de níquel están restringidas:
- Esto puede exigir cambiar a cincado con cromo trivalente o pasivación sin cromo, lo que aumenta los costes de materias primas.
- El E-coating y el recubrimiento en polvo ofrecen un cumplimiento ambiental más sólido, pero pueden requerir pasos de pretratamiento más largos.
4. Equilibrar coste y plazo
- Establezca prioridades – ¿Es un proyecto sensible al coste o un producto premium de alto rendimiento para el mercado?
- Ventaja de la producción por lotes – Procesar piezas a gravel ayuda a repartir los costes de preparación y equipamiento.
- Incluya márgenes – Los procesos combinados o los ensayos de cumplimiento para exportación requieren plazo adicional.
- Piense en los costes del ciclo de vida – Un precio inicial bajo puede traducirse en mayores costes de mantenimiento a largo plazo.
Errores habituales y cómo evitarlos
En la selección y aplicación de tratamientos de superficie para piezas mecanizadas por CNC, muchos problemas pueden evitarse con algo de previsión. Una elección equivocada o una ejecución deficiente pueden perjudicar el rendimiento, provocar retrabajos, retrasar entregas e incluso generar quejas de clientes. Estos son algunos errores frecuentes y cómo evitarlos.
1. Fijarse solo en la apariencia e ignorar el rendimiento
Algunos compradores priorizan el color, el brillo y el atractivo visual, pero pasan por alto el entorno de funcionamiento de la pieza y sus necesidades funcionales.
Ejemplo: Unos sujetadores con cromado decorativo instalados en una zona costera lucían bien al principio, pero fallaron en pocos meses por la corrosión de la niebla salina.
Consejo: Busque el equilibrio entre estética y rendimiento. En entornos de alta humedad o niebla salina, priorice la resistencia a la corrosión: considere el cincado (negro/amarillo), Dacromet o el anodizado duro.
2. Desajustar proceso y material
Los distintos materiales reaccionan de manera muy diferente a los tratamientos de superficie, e ignorar la compatibilidad puede provocar colores inconsistentes, mala adherencia o protección insuficiente.
Ejemplo: Un anodizado de colores vivos sobre aluminio 7075 produjo bordes blancos y manchas negras, lo que llevó al rechazo del lote.
Consejo:
- El aluminio 6061 funciona bien con una gran variedad de colores de anodizado y ofrece resultados estables.
- El aluminio 7075 requiere pruebas y es más apto para colores oscuros.
- Para el acero al carbono, los recubrimientos anódicos como el cincado proporcionan una protección contra la corrosión más fiable.
3. Omitir o apresurar los pasos de postratamiento
Incluso con un acabado correcto, un postratamiento inadecuado puede reducir drásticamente la resistencia a la corrosión.
Ejemplo: Piezas de acero galvanizadas sin alivio de hidrógeno fallaron en servicio por fragilización por hidrógeno.
Consejo:
- En piezas de acero, aplique siempre el alivio de hidrógeno a 200–250°C durante ≥3 horas tras el galvanizado.
- En piezas anodizadas, prolongue el sellado para aumentar la densidad del recubrimiento.
- Verifique el espesor y la adherencia del recubrimiento antes del envío.
4. Subestimar el impacto del entorno
No tener en cuenta el entorno real de la pieza es una causa frecuente de fallo prematuro del acabado.
Ejemplo: Piezas pintadas usadas en exteriores se decoloraron y descascarillaron en menos de un año.
Consejo:
- Uso en exterior: elija capas protectoras gruesas (recubrimiento en polvo, E-coating, anodizado duro) más una capa superior bloqueadora de UV.
- Ambientes químicos de alta humedad: Dacromet o el cincado con aleación zinc-níquel funcionan mejor.
- Entornos mecánicos de alto impacto: añada un recubrimiento resistente al desgaste (PVD, cromado duro).
5. Ignorar el coste del ciclo de vida
Recortar costes iniciales eligiendo un proceso más barato puede volverse en contra cuando el mantenimiento y las sustituciones son frecuentes.
Consejo:
Para piezas críticas, calcule el coste total del ciclo de vida, incluidas sustituciones, tiempos de inactividad y mantenimiento.
Cuando el presupuesto lo permita, invierta en un proceso con mayor protección para reducir los gastos a largo plazo.
Reflexiones finales
Ya sea una carcasa de aluminio, un componente decorativo de acero inoxidable o una pieza estructural de acero al carbono, elegir el tratamiento de superficie adecuado nunca es un simple extra opcional. Impacta directamente en la resistencia a la corrosión y al desgaste de la pieza, la calidad de su apariencia e incluso su coste total de ciclo de vida.
En esta guía hemos trazado el panorama completo del acabado de superficies:
- Técnicas de modificación superficial – Formas rápidas y eficaces de mejorar la apariencia y la adherencia del recubrimiento.
- Técnicas de recubrimiento y galvanoplastia – Del cincado a los recubrimientos PVD, equilibrando protección y atractivo decorativo.
- Recubrimientos de conversión – Transformación química del material base en una capa protectora estable.
- Recubrimientos protectores especiales – Como Dacromet, que ofrece barreras fiables para sujetadores de alta resistencia y entornos extremos.
- Detalles del anodizado de aluminio – Garantizar que las piezas ligeras rindan de forma constante en distintas condiciones.
Como ingeniero de compras o entusiasta de la mecánica, su objetivo no es solo que una pieza «luzca bien hoy», sino asegurar que siga siendo fiable y funcional durante meses o incluso años. Eso significa tener en cuenta el material, el entorno, la función, el coste y el plazo de entrega y, cuando sea necesario, seleccionar procesos combinados para lograr un rendimiento óptimo.
Una conclusión sencilla:
No trate el acabado superficial como un arreglo de última hora: intégrelo en la planificación de su fase de diseño.
Así, sus piezas mecanizadas por CNC podrán llevar la «armadura» adecuada y funcionar en cualquier condición sin concesiones.
El tratamiento de superficie es crítico para la durabilidad. Para ver cómo encaja en el proceso de selección más amplio, lea nuestra Guía de compra de juntas heim.