Saltar al contenido
Capacidad de fabricación / mecanizado CNC

Taladrado

Casi ninguna pieza que fabricamos tiene una sola operación de agujero. Una característica taladrada suele ser un paso dentro de una secuencia de torneado o fresado — un agujero transversal en una espiga, un patrón de pernos en un soporte, un taladro que sigue a un diámetro torneado. Tratamos el taladrado como un requisito de precisión que se controla dentro de esa secuencia, y lo respaldamos con capacidad dedicada de taladrado en nuestra base afiliada de Wuxi cuando el volumen lo justifica.

4Máquinas de taladrado dedicadas en nuestra base afiliada de Wuxi
Evaluado por SGSBase de producción de Wuxi · informe N.º 492475436_P+T
ISO 9001:2015Certificado N.º 11425Q49262R0S · dirección de producción de Ningbo
01 / Fundamentos del proceso

¿Qué es el taladrado?


El taladrado es el proceso de cortar un agujero redondo en una pieza alimentando una herramienta de corte rotativa de múltiples filos a lo largo de un solo eje. La herramienta retira material únicamente por el camino que recorre — a diferencia del torneado o el fresado, donde el cortador barre una superficie, una broca avanza recta hacia el material y se detiene.

El taladrado rara vez es un paso de fabricación aislado. En un torno, un agujero sobre la línea central de la pieza se taladra como una operación dentro de la secuencia de torneado, usando el mismo amarraje que sujeta la pieza para los cortes circundantes. En un centro de mecanizado, un agujero apartado — un agujero de perno en un soporte, un agujero transversal en un resalte— se taladra usando la misma fijación que sujeta la pieza para el fresado.

Lo que distingue un agujero taladrado de otras características redondas es su eje: un agujero en el eje de una pieza torneada es una operación de taladrado integrada en el amarraje de torneado; un agujero descentrado o transversal se taladra típicamente como parte de una operación de fresado o en equipos de taladrado dedicados, porque la pieza debe mantenerse en una orientación fija mientras la herramienta avanza hacia ella desde un ángulo concreto.

Operaciones relacionadas pero distintas incluyen el escariado, que mejora la medida y redondez de un agujero taladrado; el mandrinado, que agranda o rectifica un agujero existente; y el roscado con macho, que corta roscas interiores en un agujero piloto taladrado.

02 / Selección del proceso

Taladrado integrado frente a operación de taladrado dedicada


La mayoría de los agujeros que producimos se cortan en la misma máquina que produce la geometría circundante, no en una taladradora separada. Saber qué ruta necesita un agujero es una decisión de enrutado, no cosmética.

Taladrado integrado ocurre en el torno o centro de mecanizado que ya está sujetando la pieza. Un agujero en la línea central de un casquillo torneado, o un agujero de montaje en un soporte fresado, se taladra en el mismo amarraje que los cortes circundantes. Así el agujero queda posicionado con precisión respecto a todo lo demás en la pieza.

Una operación de taladrado dedicada se usa cuando el volumen, el número de agujeros o la geometría hacen más eficiente mover la pieza a un equipo construido específicamente para el trabajo. Nuestra base afiliada de Wuxi opera 4 máquinas de taladrado dedicadas para producción de cabezas de bieleta y articulaciones de bola de alto volumen, donde el taladrado es una operación repetida sobre una pieza ya torneada.

Característica del agujeroRuta típica
En la línea central de la pieza, sobre un cuerpo ya torneadoIntegrado, en el torno
Descentrado o en ángulo, sobre un soporte ya fresadoIntegrado, en el centro de mecanizado
Gran volumen de agujeros idénticos a lo largo de la tirada de producciónEquipo de taladrado dedicado, donde esté disponible
Agujero profundo, más de unas 5× el diámetroControl de proceso independientemente de la máquina
Agujero que interseca un taladro o característica existentePlanear el rebabotado tras el taladrado
La conclusión práctica: si su pieza es en su mayoría una forma torneada o fresada con agujeros añadidos, el agujero se produce como parte de la misma operación que hace el resto de la pieza, con equipo dedicado solo donde el volumen lo convierte en la mejor opción.
03 / Rutas de producción

Taladrado en SYZ


Ruta integrada

Ningbo + Taixing

Nuestra propia planta en Ningbo taladra agujeros en el eje y secundarios como parte de sus operaciones de torneado y fresado CNC. Nuestra base afiliada de Taixing opera 8 centros de mecanizado para soportes, placas y carcasas; los patrones de agujeros en esas piezas se taladran y roscan típicamente como parte de la misma operación del centro de mecanizado.

CNCTaladrado integrado con el mecanizado principal
Mismo amarrajeCuando el acceso a la característica lo permite
4Líneas de producción de Taixing
Revisión del planoSecuencia confirmada por pieza
Uso típico: agujeros en la línea central de piezas torneadas, patrones de pernos en soportes fresados y características taladradas y roscadas que pueden permanecer en la máquina principal.

La secuencia exacta para una pieza concreta se confirma en la revisión del plano en lugar de inferirse de la categoría de producto.
Ruta dedicada

Wuxi, Jiangsu

Nuestra base de producción afiliada en Wuxi opera 4 máquinas de taladrado dedicadas junto a sus 50 tornos CNC de precisión como parte de su línea de producción de cabezas de bieleta y articulaciones de bola, donde el volumen de taladrado justifica un equipo dedicado a la operación en lugar de compartir tiempo en los tornos.

4Máquinas de taladrado dedicadas
50Tornos CNC de precisión
SGSEvaluación in situ
2027Validez del informe hasta el 9 de julio
Uso en alto volumen: taladrado repetido sobre cuerpos de cabezas de bieleta y articulaciones de bola ya torneados, donde una operación dedicada es la mejor opción de producción.

Informe N.º 492475436_P+T; el proceso documentado de Wuxi no tiene pasos subcontratados.

04 / Funciones de la pieza

Lo que el taladrado permite


01

Retención y seguridad

Agujeros transversales para pasadores de horquilla, alambre de seguridad o clips elásticos en espigas y pasadores; agujeros de racor de engrase en puntos de pivote y carcasas de rodamiento.

02

Fijación

Patrones de pernos de montaje, agujeros de holgura y roscados para tornillos prisioneros y de bloqueo, y agujeros pasantes para pasadores y ejes.

03

Caminos de lubricación

Conductos de aceite y grasa taladrados de lado a lado en ejes, pasadores y cuerpos de rodamiento.

04

Alineación

Agujeros de espárrago de posicionamiento que localizan dos piezas entre sí y agujeros testigo que confirman la posición de montaje.

05

Holgura

Agujeros de aligerado en soportes y placas y agujeros de holgura que dejan pasar un componente a través de otro.

Materiales comúnmente taladrados: acero al carbono, acero de aleación chromoly 4130, aluminio 6061 y acero inoxidable 304/316. El taladrado se aplica a piezas ya producidas con estos materiales, en lugar de ser una categoría de material aparte.
05 / Ejemplos de producto

Características taladradas en nuestras propias líneas de producto


Pasador de pivoteCustom heim ball joint pivot pin with cross-drilled retaining hole
Característica de retención

Pasador de pivote personalizado para articulación de bola Heim

Un agujero radial se taladra de lado a lado a través del cuerpo del pasador torneado para un pasador de horquilla o clip de retención.

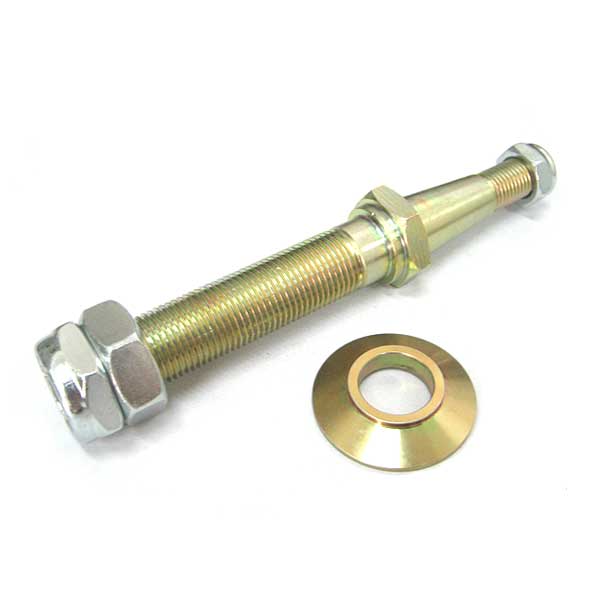
Espiga adaptadoraAdjustable tie rod adapter stud with cross-drilled cotter pin hole near the tapered tip
Característica de seguridad

Espiga adaptadora ajustable de tirante

El extremo cónico de la espiga se taladra transversalmente cerca de la punta para un pasador de horquilla o alambre de bloqueo.

Transferencia de bolaBall transfer unit bearing housing with drilled mounting bolt pattern
Patrón de montaje

Rodamientos de unidad de transferencia de bola

El patrón de pernos de montaje alrededor de la carcasa se taladra para coincidir con el espaciado estándar de la placa base.

Abrazadera de tuboChromoly steel tube clamp with drilled bolt clearance holes
Agujeros de holgura

Abrazadera de tubo de acero chromoly de servicio pesado

Los agujeros de holgura a través de ambas mitades de la abrazadera se taladran para coincidir con la medida y posición del perno de apriete.

Desenclavamiento rápidoQuarter-turn quick release fastener stud with cross-drilled clip retention hole
Retención por clip

Fijación de liberación rápida de 1/4 de vuelta

Un pequeño agujero taladrado transversal retiene el clip elástico que da al fijador su acción de liberación de cuarto de vuelta.

Kit de actuadorRod extension kit for internal wastegate actuator with drilled and tapped lock-screw hole
Tornillo de bloqueo

Kit de extensión de varilla, actuador de wastegate

Un agujero radial taladrado y roscado aloja un tornillo de bloqueo que fija la longitud de extensión tras el ajuste.

¿Necesita un patrón de agujeros, un agujero transversal o una característica de bloqueo que no esté en el catálogo? Envíenos el plano.

06 / Control de calidad

Cómo se controlan las características taladradas


Un agujero taladrado puede ser redondo y limpio pero seguir descentrado, subdimensionado o no perpendicular a la cara en la que entra. El control se centra en posición y orientación.

01

Primera pieza

La primera pieza de un nuevo amarraje se comprueba contra el plano, incluyendo posición del agujero, diámetro, profundidad y perpendicularidad donde se especifique.

02

Controles en proceso

La inspección de patrulla durante una tirada de producción confirma el diámetro y la posición del agujero a medida que la herramienta se desgasta, particularmente en tiradas de alto volumen.

03

Rebabotado

Un agujero transversal que interseca un taladro deja una rebaba en la intersección. El rebabotado se trata como paso obligatorio cuando el montaje o el ajuste del rodamiento dependen de él.

04

Inspección final

Según el producto y el pedido, el producto terminado pasa por inspección al 100%, muestreo o un plan especificado por el cliente.

07 / Diseño para fabricación

Diseñar características taladradas: qué enviar y qué impulsa el coste


Qué enviar con la consulta

  • Diámetro, profundidad y posición del agujero referenciados a un dato claro
  • Agujero pasante o ciego
  • Requisito taladrado, roscado o escariado
  • Tolerancia de perpendicularidad o posición verdadera
  • Requisito de rebabotado o rotura de bordes
01

Relación profundidad-diámetro

Agujeros de más de unas cinco veces el diámetro necesitan avances más lentos, ciclos de taladrado a golpes o una estrategia de herramienta distinta.

02

Distancia al borde

Un agujero demasiado cerca de un borde u otra característica puede romper hacia fuera o dejar demasiado poco material para cargar.

03

Características que se intersecan

Los agujeros transversales y los taladros que se intersecan crean un corte interrumpido y una rebaba que hay que planear.

04

Posición verdadera frente a tolerancias individuales

Una indicación de posición verdadera suele reflejar el requisito de ajuste de un patrón de pernos con más precisión que tolerancias X/Y separadas.

05

Agujeros roscados frente a agujeros de holgura

Un agujero roscado necesita medida de piloto, clase de rosca y profundidad de rosca completa; un agujero de holgura necesita el diámetro correcto del fijador.

06

Cajeras y avellanados

Especifique el diámetro y la profundidad cuando la cabeza del fijador deba quedar a ras o bajo la superficie.

Antes y después del taladrado

El taladrado es una característica añadida a una pieza, no un punto de partida. La pieza suele tornearse o fresarse primero, y luego taladrarse en el mismo amarraje o como operación posterior.

MOQ típico100–300 piezas por referencia; los artículos de stock pueden estar disponibles en cantidades menores.
Plazos según rutaMuestras en 20 días / producción en 30 días en torneado Ningbo; muestras en 45 días / producción en 60 días en fresado Taixing.
Más de 20 paísesLos clientes son atendidos a través del equipo de exportación de SYZ Machine.
08 / Preguntas del comprador

FAQ de taladrado


¿Tienen un departamento de taladrado dedicado?

En general, no. La mayoría de los agujeros se taladran como parte de la operación de torneado o fresado que hace el resto de la pieza, en la misma máquina y en el mismo amarraje. Nuestra base afiliada de Wuxi opera además 4 máquinas de taladrado dedicadas para taladrado de alto volumen sobre cabezas de bieleta y articulaciones de bola ya torneadas.

¿Pueden mantener una tolerancia de posición ceñida en un patrón de agujeros?

Sí, según la característica y la fijación. Un agujero taladrado en el mismo amarraje que la geometría circundante mantiene la posición con más fiabilidad que uno que requiere una fijación aparte. Cuando un programa necesita verificación de posición verdadera, el enrutado y el alcance del reporte se confirman con la cotización.

¿Qué es un agujero transversal y por qué necesita atención especial?

Un agujero transversal se taladra en ángulo respecto al eje principal de la pieza, como un agujero a través de un pasador torneado para un pasador de horquilla. Es más sensible a la precisión de la fijación que un agujero en el eje y puede dejar una rebaba donde interseca un taladro existente.

¿Pueden roscar con macho un agujero taladrado?

Sí. El roscado con macho se hace como paso posterior al taladrado cuando es práctico. Díganos la medida de rosca, la clase, la profundidad de rosca completa y si el agujero es pasante o ciego.

¿Cuál es su MOQ y plazo para una característica taladrada?

El taladrado sigue a la pieza de la que forma parte. El MOQ típico es de 100–300 piezas por referencia. El plazo depende de si el agujero se produce en la ruta de torneado de Ningbo o en la ruta de fresado de Taixing.

¿Qué materiales taladran?

Aparecen acero al carbono, acero de aleación chromoly 4130, aluminio 6061 y acero inoxidable 304/316 a lo largo de nuestras propias líneas de producto. El material se confirma contra el plano y la aplicación.

¿Rebabotean los agujeros taladrados?

Sí, como paso obligatorio cuando un agujero interseca un taladro o característica existente, o cuando una rebaba no retirada podría afectar al montaje o al ajuste del rodamiento.

¿Podemos auditar la planta o organizar una inspección de terceros?

Sí. Las visitas de clientes y las inspecciones de terceros pueden organizarse en el sitio de producción correspondiente. La base afiliada de Wuxi ha sido evaluada in situ por SGS bajo el informe N.º 492475436_P+T, válido hasta el 9 de julio de 2027.

09 / Iniciar una revisión

¿Necesita un patrón de agujeros, un agujero transversal o una característica de bloqueo?


Envíe el plano con el diámetro, la profundidad, la posición y el dato del agujero, y cualquier requisito de rosca o rebabotado. Confirmaremos la ruta y qué hará falta para fabricarla.

🍪
We Use Cookies