
Una célula de soldadura robótica es tan precisa como su eslabón mecánico más débil. Los robots de soldadura modernos mantienen tolerancias de repetibilidad de ±0,05 a ±0,1 mm, lo suficientemente estrictas como para depositar un cordón de soldadura con una consistencia quirúrgica a lo largo de todo el turno de producción. Sin embargo, en la mayoría de los entornos de fabricación automotriz e industrial, esa precisión del robot no llega a la junta soldada. Algo entre el robot y la pieza de trabajo la absorbe. Y más a menudo de lo que los diseñadores de utillajes esperan, ese algo es la cabeza de bieleta.
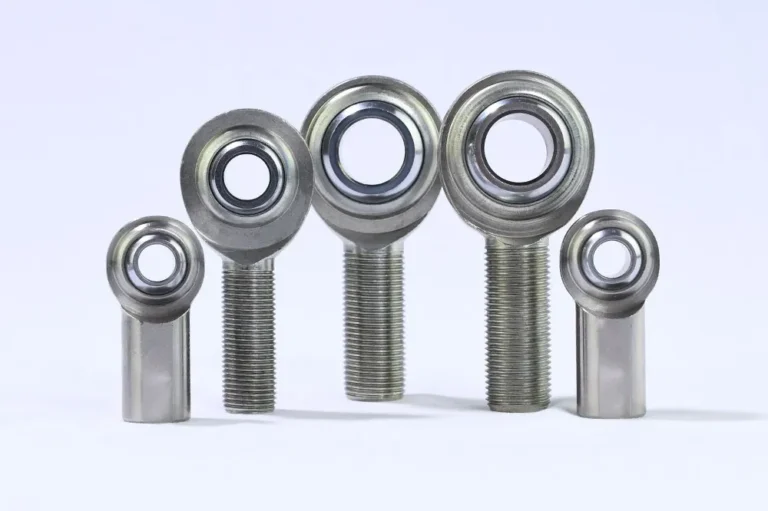
Las cabezas de bieleta se encuentran en puntos de pivote, brazos de sujeción, bielas de posicionadores y mecanismos de ajuste en todo el utillaje de soldadura. Son compactas, soportan cargas y se pasan por alto fácilmente durante la fase de diseño, hasta que el utillaje empieza a producir soldaduras fuera de tolerancia tres meses después de iniciar la producción. Para entonces, el problema suele diagnosticarse erróneamente como deriva del robot, desgaste de herramientas o distorsión térmica. Las cabezas de bieleta rara vez son lo primero que alguien revisa.
El problema de la cadena de precisión: por qué importa cada articulación
Los utillajes de soldadura robótica son sistemas de movimiento de precisión. Un brazo robot posiciona la antorcha dentro de ±0,05 mm. El utillaje sujeta la pieza dentro de ±0,1 mm. La tolerancia acumulada en la junta soldada —la cifra real que determina si el cordón cae correctamente— es la suma de cada eslabón mecánico intermedio.
En un utillaje típico de BIW (carrocería en blanco), esa cadena incluye pasadores de localización, brazos de sujeción, mecanismos de palanca y bielas de posicionadores. Cada eslabón añade tolerancia. Cada articulación de pivote introduce la posibilidad de juego. La práctica común de la industria, reflejada en normas como AIAG CQI-15, exige que el posicionamiento de la junta soldada se mantenga dentro de ±la mitad del diámetro del alambre de soldadura; para un alambre estándar de 0,045″, eso es ±0,022″ (aproximadamente ±0,56 mm). Para calibres de alambre más finos utilizados en trabajos de BIW en aluminio, la ventana se estrecha aún más.
Las cabezas de bieleta contribuyen a esta cadena de tolerancias en cada articulación. Una cabeza de bieleta bien especificada y recién instalada introduce muy poco juego, pero «muy poco» no es cero. Las cabezas de bieleta industriales estándar tienen una holgura radial definida de aproximadamente 0,03 a 0,05 mm. En un sistema donde el margen de repetibilidad del robot es de ±0,05 mm, esa holgura por sí sola consume una parte significativa de todo el presupuesto de posición, antes de contabilizar cualquier desgaste. En las aplicaciones de soldadura de máxima precisión, esto conviene abordarlo en la fase de diseño: existen variantes de cabeza de bieleta de holgura cero o precargadas, diseñadas específicamente para sistemas robóticos donde las holguras estándar erosionan la cadena de tolerancias desde el primer día.
Una cabeza de bieleta desgastada, o una que fue subdimensionada desde el principio, agrava esto rápidamente. Multiplique el juego contrarrestado a través de varios pivotes de brazos de sujeción y una biela de posicionador, y el utillaje que mantenía ±0,1 mm en la puesta en marcha ahora lucha por mantener ±0,3 mm. El robot sigue siendo preciso. El utillaje no.
Un entorno de soldadura es más duro para las cabezas de bieleta que la mayoría de las aplicaciones de máquinas
Los utillajes de soldadura no operan en condiciones controladas. Ciclan constantemente: en la producción automotriz de alto volumen, un solo utillaje puede completar de 4.000 a 6.000 ciclos de apertura y cierre por turno. Entre cada ciclo: una ráfaga de calor radiante del arco, proyecciones de soldadura a 1.400–1.600 °C, vibración por el contacto del electrodo y choque mecánico por el accionamiento de la sujeción.
La mayoría de las especificaciones de cabezas de bieleta cubren la carga estática y el ángulo de desalineación. Menos abordan lo que sucede específicamente en un entorno de soldadura.
Calor, proyecciones y esfuerzo térmico
Que una proyección de soldadura alcance una cabeza de bieleta no es solo un problema de contaminación: es un evento térmico. Una partícula de proyección que cae sobre o cerca del asiento del rodamiento transfiere calor rápidamente al metal circundante. Las cabezas de bieleta revestidas de PTFE, la recomendación estándar para automatización de ciclo alto, tienen un límite de operación continuo de aproximadamente +120 °C a +150 °C para el material del revestimiento, y las formulaciones de alta temperatura alcanzan +200 °C.
En las zonas de proyección directa, ese umbral puede superarse de forma local y breve. La solución práctica es un apantallamiento deliberado: protecciones metálicas o recubrimientos resistentes a proyecciones posicionados para proteger las zonas del asiento del rodamiento. No requiere ingeniería exótica: requiere que alguien del equipo de diseño piense en la trayectoria de las proyecciones antes de que el utillaje llegue al piso.
La dilatación térmica del bastidor del utillaje crea un problema relacionado. A medida que la estructura se calienta durante la producción, empuja y tira de los pivotes de las cabezas de bieleta, imponiendo esfuerzo axial a articulaciones diseñadas principalmente para carga radial. Esto hace que la biela se atasque si no hay flotación angular que absorba el cambio de geometría. Un ángulo de desalineación adecuado en la selección de la cabeza de bieleta es lo que evita el atascamiento; seleccionar solo por capacidad de carga no lo resuelve.
Corriente errante: el modo de falla que nadie escribe en la lista de materiales
En una célula de soldadura con una trayectoria de tierra deficiente o indirecta, la corriente de soldadura buscará la ruta más fácil de regreso a la fuente de alimentación. Esa ruta a veces pasa por la estructura del utillaje, y por cualquier punto de pivote metálico en su camino, incluidos los rodamientos de las cabezas de bieleta.
Incluso los pequeños eventos de arco entre la bola y la pista causan picaduras. Unas cuantas centenas de eventos de picadura destruyen un revestimiento de PTFE. Los rodamientos de acero sobre acero resisten algo mejor en términos de tolerancia térmica, pero las picaduras causan la misma degradación progresiva por desgaste. La solución es la disciplina de puesta a tierra: asegúrese de que la trayectoria de tierra del circuito de soldadura sea directa y evite las articulaciones del utillaje, o añada aislamiento eléctrico entre la cabeza de bieleta y la trayectoria de corriente del utillaje. Es un problema de cableado y configuración del utillaje, no de selección de la cabeza de bieleta, pero causa fallas de cabezas de bieleta que se atribuyen a la especificación o a la calidad.
Fatiga mecánica de ciclo alto
Un utillaje que cicla 5.000 veces por turno, tres turnos al día, acumula aproximadamente 2,7 millones de ciclos de carga en un intervalo de mantenimiento de seis meses. Este es el territorio de la fatiga de ciclo alto. La capacidad de carga estática, con la que la mayoría de las especificaciones de cabezas de bieleta encabezan, no dice nada sobre el rendimiento a 2,7 millones de ciclos.
Compensación de desalineación angular: lo que realmente mantiene unido el utillaje
La instalación en un utillaje de soldadura nunca es geométricamente perfecta. Los brazos de sujeción se sueldan en posición con variaciones dimensionales. Los actuadores se montan en ángulos levemente inclinados. Incluso los utillajes bien construidos presentan desviaciones angulares en los puntos de pivote que se acumulan por las tolerancias de ensamblaje.
Las cabezas de bieleta existen para manejar esto.
Una cabeza de bieleta estándar proporciona ±6° a ±8,5° de desalineación angular, según el diámetro del orificio y el diseño. Las configuraciones de alta desalineación alcanzan ±25° o más. Dentro de ese margen, la bola esférica gira libremente, permitiendo que el actuador o la biela conectada se muevan sin transmitir esfuerzos de flexión al eje ni al alojamiento.
Sin flotación angular, incluso pequeñas desalineaciones de ensamblaje cargan lateralmente el vástago del actuador. Las juntas de las varillas de los cilindros neumáticos comienzan a fallar antes de lo esperado. Los rodamientos del eje de los actuadores se desgastan de manera desigual. El utillaje «se desgasta más rápido de lo que debería», una queja lo bastante común como para ser casi un cliché en el mantenimiento de células de soldadura, y la carga lateral angular en las articulaciones de las cabezas de bieleta es a menudo una causa contribuyente que no se examina.
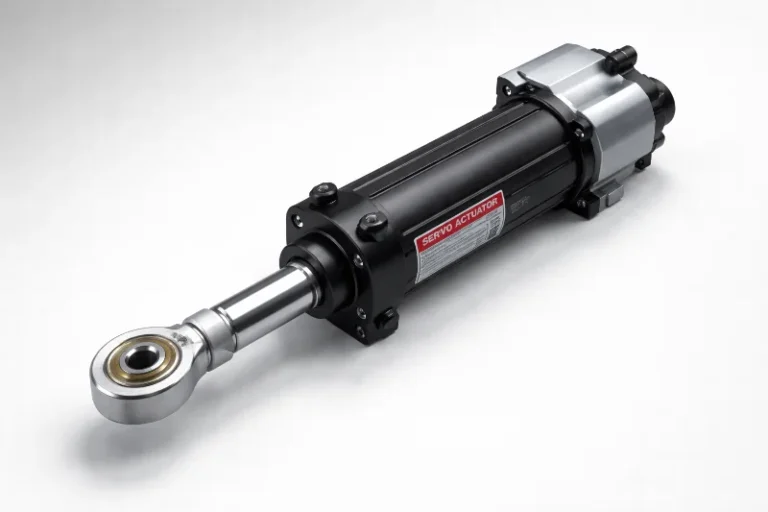
En las bielas de posicionadores multieje, utilizadas en líneas de BIW para reorientar las piezas entre estaciones de soldadura, las cabezas de bieleta permiten que la geometría de la biela absorba la variación angular a medida que el posicionador se mueve a lo largo de su rango. Esto importa particularmente en células de soldadura de movimiento coordinado, donde el posicionador se controla como un eje robótico adicional y cualquier atascamiento en la biela se traduce directamente en error de posicionamiento.
Revestidas de PTFE frente a acero sobre acero: la decisión que determina la frecuencia de mantenimiento
La decisión más trascendente sobre la interfaz del rodamiento en la selección de cabezas de bieleta para utillajes de soldadura es revestida de PTFE frente a acero sobre acero (engrasable).
Por qué el PTFE domina las aplicaciones de ciclo alto
Las cabezas de bieleta revestidas de PTFE utilizan una fina capa de politetrafluoroetileno entre la bola de acero aleado templado y la pista. El revestimiento elimina la relubricación, una necesidad práctica cuando las posiciones de los rodamientos en un utillaje de soldadura suelen ser inaccesibles sin desmontar parcialmente el utillaje, y cuando la contaminación por grasa debida a la exposición a proyecciones es un pasivo de mantenimiento, no un problema resuelto.
Un detalle que conviene saber: no todas las cabezas de bieleta revestidas de PTFE son iguales. Las variantes estándar revestidas de PTFE utilizan recubrimientos adheridos o pulverizados adecuados para aplicaciones de ciclo moderado. Para utillajes que superan los 4.000 ciclos por turno, los rodamientos con revestimiento de tejido de PTFE, donde el revestimiento es un compuesto tejido en lugar de un recubrimiento, ofrecen una resistencia al desgaste sustancialmente mayor y son la especificación adecuada para entornos de soldadura de ciclo alto sostenido.
En entornos de soldadura de ciclo alto, la consistencia del PTFE importa tanto como su presencia. Los rodamientos de acero sobre acero engrasados cambian sus características de fricción a medida que ciclan: la grasa se distribuye, se agota en las zonas de alta carga y finalmente permite el contacto metal-metal. Los revestimientos de tejido de PTFE mantienen un coeficiente de fricción más estable a lo largo de millones de ciclos. Para los brazos de sujeción del utillaje, esa consistencia se traduce en una fuerza de sujeción más constante, lo que a su vez se traduce en una separación más constante de la junta soldada.
Las cabezas de bieleta estándar revestidas de PTFE operan de forma confiable de -30 °C a +120 °C. Las formulaciones de mayor temperatura se extienden hasta aproximadamente +200 °C.
| Configuración | Capacidad de Carga | Lubricación | Rango de temperatura | Ideal para |
|---|---|---|---|---|
| Revestimiento de tejido PTFE | Alta | Autolubricado | -30 °C a +120 °C | Utillajes de ciclo alto (4.000+/turno), posiciones inaccesibles |
| Revestimiento de PTFE estándar | Alta | Autolubricado | -30 °C a +120 °C | Utillajes de ciclo moderado |
| Acero sobre acero (engrasable) | Más alta | Requiere engrase | -40 °C a +150 °C | Ciclo bajo, posiciones accesibles, sujeción de servicio pesado |
| Acero inoxidable + PTFE | Media-Alta | Autolubricado | -50 °C a +120 °C | Entornos con lavado o corrosivos |
Cuándo el acero sobre acero es una elección razonable
Para cargas de sujeción muy elevadas en utillajes de soldadura estructural de gran tamaño —largueros de chasis, subconjuntos de equipos pesados—, las cabezas de bieleta de acero sobre acero proporcionan una mayor capacidad de carga estática última. Si la posición es realmente accesible para el engrase programado y el número de ciclos es bajo (por ejemplo, menos de 500 por turno), las configuraciones engrasables funcionan.
El riesgo práctico: las posiciones que «requieren» lubricación rara vez la reciben según lo programado en entornos de producción. El resultado —una cabeza de bieleta funcionando en seco, con desgaste acelerado y desarrollo de juego— es lo bastante común como para que la carga de la prueba deba recaer en el acero sobre acero. El valor predeterminado para cualquier aplicación que supere los 1.000 ciclos por turno debe ser el revestimiento de PTFE.
Punto de control de selección
Antes de especificar la interfaz del rodamiento, responda tres preguntas:
- ¿Se puede acceder realmente a esta posición para relubricarla durante una ventana de mantenimiento normal?
- ¿Cuántos ciclos por turno? Menos de 500 ciclos: el acero sobre acero puede funcionar. Más de 2.000 ciclos: el revestimiento de PTFE es la opción predeterminada más segura.
- ¿Está esta posición en una zona de proyección directa? Si es así: apantalle el rodamiento Y especifique revestimiento de tejido PTFE.
Capacidad de carga, vida a fatiga y el factor de seguridad que realmente importa
La capacidad de carga radial estática de una cabeza de bieleta es la fuerza a la que se fractura la bola o la pista. Para aplicaciones de utillajes de soldadura, este es el piso, no el criterio de dimensionamiento.
La vida a fatiga es la restricción de diseño, no la carga máxima
En un utillaje que cicla millones de veces, la pregunta de ingeniería no es «¿puede esta cabeza de bieleta sobrevivir a la fuerza de sujeción máxima?», casi seguro que puede. La pregunta es: ¿a qué porcentaje de la carga nominal trabaja la cabeza de bieleta por ciclo, y ese porcentaje proporciona una vida a fatiga adecuada?
Práctica general de diseño mecánico: para cabezas de bieleta que se espera superen 1 millón de ciclos, mantenga la carga de trabajo por ciclo en el 20–30 % de la capacidad estática. Para aplicaciones por encima de 10 millones de ciclos —alcanzables en un año en una operación de BIW de tres turnos—, el margen puede necesitar ser aún más amplio, o aumentar el diámetro del orificio.
Un ingeniero de utillajes que dimensiona una cabeza de bieleta con «un factor de seguridad de 2x sobre la carga máxima de sujeción» ha resuelto la resistencia estática. La vida a fatiga requiere un cálculo diferente y, normalmente, un factor de seguridad mayor.
Orientación de la carga radial frente a axial
Las cabezas de bieleta están calificadas para carga radial, la fuerza perpendicular al eje del vástago. La capacidad axial (a lo largo del vástago) es típicamente del 5–10 % de la capacidad radial. Los brazos de sujeción o bielas que cargan axialmente una cabeza de bieleta por descuido sufrirán fallas prematuras que parecen defectos del componente. La solución correcta siempre es la geometría del diseño, no un componente más resistente: mantenga el plano central del rodamiento alineado con el plano de carga funcional.
Para una referencia detallada sobre la metodología de capacidad de carga de las cabezas de bieleta, la orientación de montaje y la estimación de la vida a fatiga, la referencia de ingeniería de New Hampshire Ball Bearings cubre el tema a fondo.
Poniéndolo todo junto: un marco de selección para ingenieros de utillajes de soldadura
La selección de cabezas de bieleta para utillajes de soldadura robótica se reduce a tres factores, en orden de prioridad:
1. Ajuste el régimen de ciclos, no solo la carga.
Calcule los ciclos totales esperados de la vida útil. Dimensione la cabeza de bieleta para que la carga de trabajo por ciclo se sitúe en el 25–30 % o menos de la capacidad estática en aplicaciones superiores a 1 millón de ciclos. Utilice configuraciones con revestimiento de tejido PTFE para utillajes que superen los 4.000 ciclos por turno.
2. Especifique el revestimiento de PTFE como valor predeterminado.
En entornos de soldadura, el supuesto de mantenimiento detrás de las cabezas de bieleta de acero sobre acero suele ser poco realista. Las configuraciones con revestimiento de tejido PTFE eliminan una variable de lubricación que, cuando se ignora, causa una degradación de la precisión que se atribuye a todo menos a la cabeza de bieleta.
3. Dimensione el ángulo de desalineación según la geometría real de ensamblaje.
El estándar de ±6–8° resuelve la mayoría de las articulaciones del utillaje. Las bielas de posicionadores con recorridos angulares mayores requieren verificación. Subespecificar el ángulo de desalineación transfiere el esfuerzo al vástago del actuador, degradando la precisión del utillaje mediante un modo de falla distinto al desgaste del rodamiento, pero con consecuencias similares.
Dos puntos adicionales del campo de trabajo : verifique que la trayectoria de tierra de la soldadura no pase por las articulaciones de pivote de las cabezas de bieleta, y especifique cabezas de bieleta de holgura cero o precargadas para las posiciones del utillaje de máxima precisión donde las holguras estándar del rodamiento son significativas respecto al presupuesto de tolerancia del sistema.
Para la gestión de tolerancias del utillaje, el control de posición verdadero GD&T es la metodología estándar para mantener bajo control las cadenas de tolerancias acumuladas. la guía de apilamiento de tolerancias de GD&T Basics es una referencia de partida útil.
SYZ Machine suministra cabezas de bieleta industriales en diámetros de orificio de M5 a M30 —configuraciones autolubricadas revestidas de PTFE, variantes de cromo-molibdeno de alta resistencia y opciones de acero inoxidable para entornos corrosivos— con tolerancias dimensionales adecuadas para aplicaciones de automatización de precisión. Están disponibles configuraciones personalizadas de orificio y rosca para geometrías de utillaje no estándar.