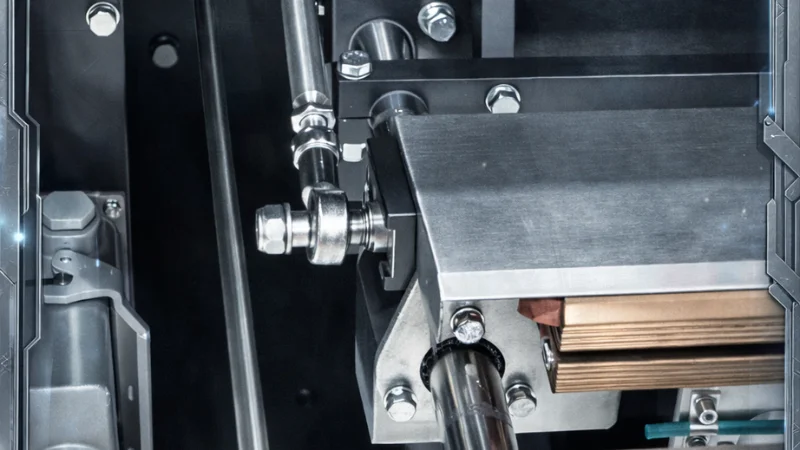
El tiempo de inactividad no planificado en una instalación de envasado de bienes de consumo es costoso. Una sola parada en una línea de llenado de bolsas de alta velocidad puede traducirse en decenas de miles de dólares de producción perdida por hora, además de lo que cobra el equipo de mantenimiento para diagnosticar la falla. Sin embargo, algunos de los puntos de falla más comunes no son las mordazas de sellado, los accionamientos de la película ni las cabezas de llenado: son las cabezas de bieleta de conexión enterradas en los sistemas de bielas, que absorben la desalineación bajo esfuerzo mecánico, hora tras hora, ciclo tras ciclo.
Las cabezas de bieleta no fallan de forma dramática; se desgastan en silencio. La máquina empieza a funcionar ligeramente fuera de especificación: la calidad del sellado se degrada, aparecen errores de registro y los tiempos de ciclo se alargan. Cuando alguien aísla la causa raíz, el tiempo de inactividad ya se ha acumulado.
Las máquinas de envasado moderno operan a 200+ ciclos por minuto con tolerancias de posicionamiento de ±0.1 mm.
Dónde se ubican realmente las cabezas de bieleta en las máquinas de envasado
Los brazos de empuje oscilantes y los mecanismos de sellado someten las cabezas de bieleta a miles de ciclos por hora, cada uno con aceleración y desaceleración bruscas.
Los entornos de envasado alimentario exigen lubricantes grado alimenticio o diseños sin lubricación (revestimiento PTFE), lo que limita las opciones de rodamiento.
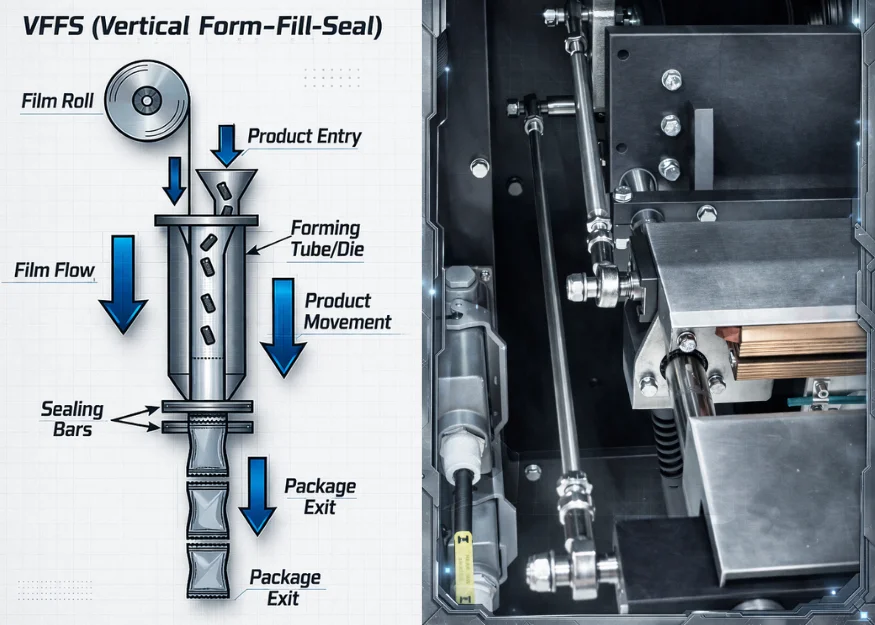
En las máquinas de envasado vertical form-fill-seal (VFFS), las barras de sellado deben ejecutar carreras precisas y repetibles a alta velocidad mientras presionan una película ligeramente elástica y con tensión irregular. La biela que acciona estas barras no puede utilizar articulaciones rígidas: la dilatación térmica de los elementos de sellado, combinada con la deflexión del bastidor a regímenes de ciclo altos, produce una desalineación angular constante de bajo nivel entre los componentes conectados.
Las cabezas de bieleta están diseñadas para esto. El anillo interior esférico permite que la bola articule dentro del alojamiento, absorbiendo el desplazamiento angular sin transmitir esfuerzos de flexión al vástago ni a la estructura conectada. En [aplicaciones de envoltura flow-pack](https://www.igus.co.uk/industry/food-and-packaging/packaging-technology/flow-wrapping-machines), los rodamientos de cabeza de bieleta combinados con guías lineales de vástago para soportar las barras de sellado mantienen una presión de sellado constante incluso cuando los gradientes térmicos alteran la geometría del sistema.
Las máquinas horizontales form-fill-seal (HFFS) presentan dinámicas similares. El mecanismo de transporte de la película, el movimiento de las mordazas de sellado transversal y el actuador de la cuchilla implican bielas que requieren la misma capacidad de autoalineación.
Bielas de robots pick-and-place y brazos robóticos
Los robots delta y las unidades lineales pick-and-place en líneas de envasado operan a 60–150 tomas por minuto en sistemas de velocidad media y alta. Los brazos de bielas paralelas que conectan la unidad de accionamiento con el efector final necesitan cabezas de bieleta en ambos extremos: estas absorben la relación angular cambiante entre los eslabones a medida que el brazo traza su trayectoria. Cualquier rigidez genera cargas laterales en las articulaciones, y una carga lateral a 100 ciclos por minuto destruye rápidamente los rodamientos.
Para los robots delta en el extremo superior de ese rango de velocidad, la masa en movimiento es un factor crítico. Se especifican con frecuencia cabezas de bieleta ligeras de aluminio o de cuerpo compuesto, específicamente para reducir la inercia que los servomotores deben acelerar y frenar en cada ciclo de toma.
Mecanismos accionados por levas
Las unidades de dosificación, los mecanismos de transferencia de producto y los sistemas de registro suelen estar accionados por perfiles de leva rotativos. Los brazos seguidores que siguen la leva se conectan al mecanismo de salida mediante cabezas de bieleta. Estas articulaciones experimentan cargas de choque intermitentes cada vez que el seguidor entra en una subida o bajada del perfil de leva. En aplicaciones de alta velocidad, estos eventos de choque pueden alcanzar 2–3 veces la carga nominal de operación calculada, lo que convierte la capacidad de carga dinámica y la tolerancia al choque en los criterios críticos de selección, y no la cifra estática del catálogo.
El problema de la desalineación: por qué los rodamientos estándar no funcionan aquí
La «desalineación» en el contexto de la maquinaria de envasado abarca varios fenómenos superpuestos. Ninguno es exótico: están integrados en la máquina.
Qué causa realmente la desalineación
Las tolerancias de fabricación en los bastidores soldados se acumulan. Un bastidor que parece perfectamente escuadrado a temperatura ambiente se deforma ligeramente en condiciones de operación: gradientes térmicos de los elementos de sellado, vibración de los accionamientos, asentamiento de las uniones atornilladas. A lo largo de la vida útil de la máquina, el desgaste en los puntos de pivote y los bujes guía añade una deriva geométrica adicional.
Los rodamientos estándar de orificio fijo no ceden cuando se someten a desalineación angular. Se cargan de manera desigual. Los elementos rodantes o las superficies de deslizamiento soportan esfuerzos concentrados en sus bordes en lugar de distribuirlos por toda el área de contacto. El resultado es un desgaste acelerado y, con el tiempo, desconchado o gripado.
La ventaja de la geometría autoalineable
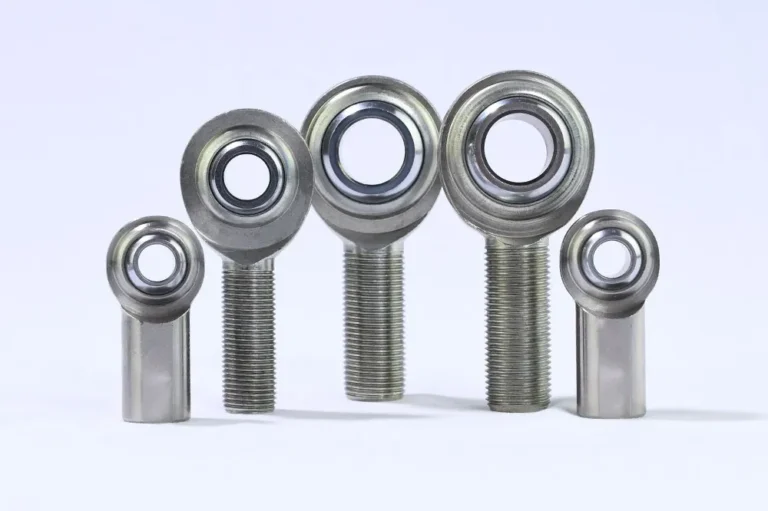
Una cabeza de bieleta esférica coloca una bola con un diámetro exterior convexo dentro de un alojamiento con un orificio cóncavo correspondiente. La bola puede girar en cualquier plano que pase por su centro, de modo que el anillo interior puede inclinarse respecto al alojamiento exterior mientras el rodamiento sigue soportando la carga en toda su área de contacto.
Existe además una ventaja práctica de instalación que los bujes lisos no ofrecen: el vástago roscado es ajustable en longitud. En la biela de una máquina de envasado, el conjunto puede ajustarse con precisión durante la puesta en marcha para eliminar la precarga o el juego sin necesidad de calzas. Esto ahorra tiempo real durante la construcción de la máquina y el cambio de formato de la línea.
Selección de materiales: acertar antes de construir la máquina
La selección de materiales para las cabezas de bieleta en maquinaria de envasado no es solo una decisión de compras. En entornos regulados, afecta directamente los costos de cumplimiento, la complejidad de los protocolos de limpieza y el riesgo de contaminación.
Acero al carbono: la opción predeterminada y sus límites
Las cabezas de bieleta de acero al carbono ofrecen la mayor capacidad de carga al precio más bajo. Para el envasado industrial seco de productos no alimentarios —máquinas de cajonado de cartón, paletizadoras de mercancía general— el acero al carbono suele ser la respuesta correcta. La contrapartida es el óxido. En cualquier entorno con ciclos de lavado, humedad o exposición a residuos de producto, el acero al carbono sin protección se corroe. Reemplazar cabezas de bieleta corroídas es barato por unidad; el tiempo de inactividad no planificado y el riesgo de contaminación no lo son.
Acero inoxidable: el estándar básico para grado alimentario
Para el envasado de alimentos y bebidas, lácteos, productos farmacéuticos y cosméticos, las cabezas de bieleta de acero inoxidable con alojamientos AISI 304 y componentes de bola 440C templado y rectificado de precisión son el punto de partida estándar. El cuerpo austenítico 304 resiste la mayoría de los productos químicos de limpieza sin degradación superficial. La bola martensítica 440C se elige por su dureza y resistencia al desgaste: su tratamiento térmico le confiere la integridad superficial que una bola 304 más blanda perdería rápidamente bajo carga. Ambos materiales se complementan: el alojamiento resiste la corrosión, la bola resiste el desgaste mecánico.
Un punto innegociable: el contacto metal-metal entre aceros inoxidables es propenso al gripado (galling), una soldadura en frío en la que las superficies de contacto se apresan bajo carga y fricción. En cualquier aplicación de cabeza de bieleta de acero inoxidable con carga y movimiento constantes, un revestimiento de PTFE o un lubricante especializado no es opcional: es lo que evita que la bola se gripie dentro del alojamiento.
Las cabezas de bieleta de acero inoxidable suelen costar entre un 30 y un 50 % más que las de acero al carbono según la configuración. Esa prima cambia de perspectiva cuando se compara con la alternativa: costos de cumplimiento en un entorno de grado alimentario, carga documental derivada de un evento de contaminación por corrosión y reemplazos más frecuentes.
Revestidas de PTFE y libres de mantenimiento: la solución de intervalos largos
Las cabezas de bieleta revestidas de PTFE añaden un revestimiento compuesto entre la bola y el orificio del alojamiento. El PTFE es químicamente inerte frente a la mayoría de los productos químicos de proceso, tiene una fricción muy baja y cumple la normativa FDA para aplicaciones adyacentes al contacto con alimentos. Su rango de operación de aproximadamente -54 °C a 163 °C (-65 °F a 325 °F) cubre la mayoría de los perfiles de temperatura de las líneas de envasado, incluidos los túneles de calor en línea y las zonas adyacentes a la esterilización.
La ventaja práctica es que no requiere engrase programado, no genera tiempo de inactividad por lubricación y elimina el riesgo de que el lubricante contamine el flujo de producto. Para aplicaciones de ciclo alto en las que detenerse para engrasar los puntos de biela suma horas al año, o para líneas donde los lubricantes de grado alimentario son obligatorios (con su costo y su carga documental adicional), la prima del PTFE normalmente se amortiza en un solo ciclo de mantenimiento.
Referencia rápida de materiales
| Entorno de aplicación | Cabeza de bieleta recomendada |
|---|---|
| Envasado industrial seco (cartón, mercancía general) | Acero al carbono, lubricado con grasa estándar |
| Alimentos, bebidas, lácteos (lavado frecuente) | Alojamiento de acero inoxidable 304 + bola 440C, con revestimiento de PTFE |
| Farmacéutico / cosmético (higiene estricta) | Acero inoxidable 316L completo + compuesto de PTFE, libre de mantenimiento |
| Líneas continuas de alta velocidad (prioridad de máxima disponibilidad) | Libre de mantenimiento, cualquier material conforme |
Carga, velocidad y fatiga: qué significan realmente las cifras
Las cifras de la ficha técnica de una cabeza de bieleta importan, pero deben aplicarse al patrón de carga real de la aplicación. Algunos aspectos que conviene conocer antes de finalizar una especificación.
Capacidad de carga radial frente a axial
La mayoría de las aplicaciones de bielas de máquinas de envasado cargan las cabezas de bieleta principalmente en dirección radial. Las bielas de accionamiento de barras de sellado suelen tener también un componente axial, especialmente cuando la geometría de la biela cambia en los extremos de la carrera. Especificar una cabeza de bieleta dimensionada solo por su capacidad radial, sin tener en cuenta la carga axial, provoca un desgaste prematuro del rodamiento esférico. Mantenga la carga axial por debajo del 10–15 % de la capacidad de carga radial estática; más allá de ese umbral, la bola migra dentro de la pista y acelera el desgaste de los bordes.
Ritmo de ciclo y vida a fatiga
Una cabeza de bieleta en una máquina VFFS que funciona a 80 bolsas por minuto ejecuta 4.800 ciclos completos de oscilación por hora. Con dos turnos completos de 8 horas, eso son cerca de 77.000 ciclos al día. La mayoría de los fabricantes de cabezas de bieleta publican capacidades de carga dinámica usando la metodología de tensión de contacto de Hertz, pero la cifra relevante para maquinaria de ciclo alto es la capacidad modificada por fatiga — la carga a la que el rodamiento alcanza una vida L10 definida en millones de ciclos.
Las cabezas de bieleta de tipo de bola manejan velocidades más altas y cargas más ligeras con menor fricción. Las cabezas de bieleta de tipo de rodillo soportan cargas más pesadas pero añaden fricción interna que limita la cadencia máxima. La maquinaria de envasado generalmente cae en el rango del tipo de bola, salvo que la aplicación implique pesos de producto inusualmente altos o brazos de palanca largos.
Factor de carga de impacto
Los componentes de envasado accionados por levas o neumáticamente generan eventos de impacto. Las cargas dinámicas durante las transiciones del seguidor de leva alcanzan comúnmente 2–3 veces la carga nominal de operación. La práctica estándar es aplicar un factor de impacto de 1,5–2,5× a la carga dinámica calculada antes de comprobarla contra la capacidad dinámica del rodamiento. Tenga en cuenta que la capacidad de carga estática (C₀) es el umbral de deformación permanente — una carga de impacto que supere C₀ significa daño inmediato. El cálculo del factor de impacto se aplica a la capacidad dinámica, no se compara contra C₀ como múltiplo de seguridad.
Estrategia de mantenimiento — engrasadas frente a libres de mantenimiento en la práctica
La elección entre cabezas de bieleta estándar engrasadas y variantes libres de mantenimiento se plantea como una cuestión de coste. Es más útil tratarla como una cuestión de riesgo.
El coste oculto de los programas de lubricación
Las cabezas de bieleta estándar con engrasadores necesitan lubricación periódica — típicamente cada 500 a 2.000 horas de operación según carga y velocidad. En una línea de envasado con docenas de cabezas de bieleta repartidas por múltiples mecanismos, eso se acumula. Calcule el tiempo del técnico por evento de lubricación, multiplíquelo por la frecuencia en todas las articulaciones, y el coste laboral anual de mantener esas articulaciones correctamente engrasadas a menudo supera la diferencia de precio entre unidades estándar y libres de mantenimiento.
La lubricación insuficiente es el modo de falla más común. En un entorno de producción ajetreado, los intervalos de lubricación se retrasan. Una cabeza de bieleta seca funcionando bajo carga genera calor, la superficie del rodamiento se desgasta rápidamente y aparece juego radial. La máquina empieza a producir fuera de especificación antes de que alguien rastree la causa raíz hasta una cabeza de bieleta que se quedó seca seis semanas antes.
La lubricación excesiva tampoco es mejor. El exceso de grasa migra a las zonas de contacto con el producto, activando protocolos de seguridad alimentaria que detienen la línea para limpieza.
Cuándo tiene sentido económico el libre de mantenimiento
Las cabezas de bieleta libres de mantenimiento ofrecen un rendimiento constante durante toda su vida útil nominal sin intervención. El punto de equilibrio frente a las unidades estándar engrasadas depende de tres cosas: la velocidad de línea (más velocidad significa más ciclos y engrase más frecuente), la accesibilidad de la articulación (las articulaciones de difícil acceso cuestan más de mantener) y el entorno regulatorio (los lubricantes de grado alimentario cuestan más y requieren documentación).
Para líneas de envasado de alimentos y farmacéutica de alta velocidad, las cuentas suelen salir con claridad. El coste total de propiedad — lubricante, tiempo del técnico, cumplimiento de grado alimentario y paradas no planificadas por eventos de lubricación olvidados — favorece consistentemente la opción libre de mantenimiento.
Detección de desgaste y momento de sustitución
El juego radial en una cabeza de bieleta es detectable a mano durante las inspecciones programadas. Agarre el componente conectado y compruebe si hay movimiento respecto a la carcasa. Los fabricantes suelen especificar el juego máximo permisible antes de la sustitución, comúnmente 0,05–0,15 mm según el tamaño del rodamiento y la aplicación. Detectar las cabezas de bieleta en esta etapa, antes de que causen deriva del proceso, es la diferencia entre una sustitución planificada y una parada de línea no planificada.
Lista de verificación de selección
Especificar una cabeza de bieleta para una máquina de envasado se reduce a cinco preguntas, hechas en este orden:
1. Dirección y magnitud de la carga. ¿La carga es principalmente radial, axial o combinada? Aplique un factor de impacto de 1,5–2,5× si el mecanismo implica eventos accionados por leva o impactos, y verifique contra la capacidad dinámica — no contra C₀.
2. Tipo de movimiento y cadencia. ¿Oscilante, rotativo o multidireccional? Calcule los ciclos anuales esperados contra la vida a fatiga L10 del rodamiento para confirmar una vida de servicio adecuada.
3. Condiciones ambientales. ¿Humedad, productos químicos de limpieza, residuos de producto? Esto determina el material: acero al carbono para entornos industriales secos, inoxidable para grado alimentario, inoxidable con revestimiento de PTFE para máxima resistencia química.
4. Acceso de mantenimiento e intervalo. ¿Se puede mantener la articulación a la frecuencia requerida sin detener la línea? Si el acceso es difícil o los intervalos son ajustados, pase a un diseño libre de mantenimiento.
5. Requisitos regulatorios. La producción de alimentos, productos farmacéuticos o cosméticos requiere materiales conformes con la FDA. Confirme la conformidad del revestimiento del rodamiento y de la carcasa antes de finalizar la especificación.
Ajustadas a estos cinco factores, las cabezas de bieleta desde el grado industrial estándar hasta las configuraciones totalmente en inoxidable con revestimiento de PTFE cubren todo el rango de requisitos de las máquinas de envasado automático. SYZ Machine produce cabezas de bieleta industriales en estas familias de materiales — acero al carbono, acero inoxidable y variantes con revestimiento de PTFE — todas mecanizadas por CNC con tolerancias dimensionales ajustadas que respaldan la alineación precisa que exige la maquinaria de envasado.
Cuando una línea de envasado empieza a producir sellados fuera de especificación o dosificaciones inconsistentes, revise las cabezas de bieleta del sistema de bielas. Son pequeñas, están distribuidas por todo el mecanismo y, cuando funcionan bien, nadie las nota. Ese es el objetivo.