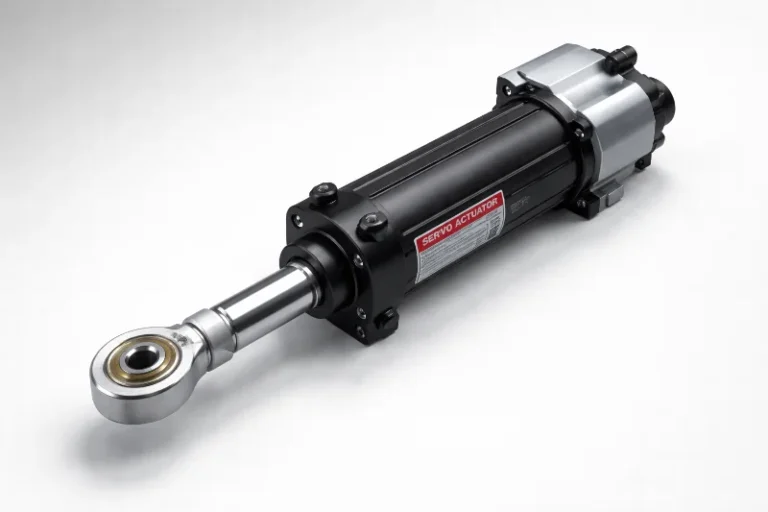
A primera vista, las estaciones de prensado de módulos de batería parecen sencillas: un actuador servoaccionado empuja una placa de utillaje hacia abajo sobre una pila de celdas, aplica una fuerza controlada y mantiene la posición. La mecánica real es considerablemente más exigente. Las celdas prensadas son caras, sensibles a las cargas desiguales y dimensionalmente intolerantes con utillajes que se desvíen aunque sea una fracción de milímetro del eje. Y el equipo de prensa —actuadores, bastidores, placas de utillaje, columnas guía— nunca se comporta tan perfectamente como sugiere el modelo CAD.
Esa brecha entre el ideal y lo real es exactamente donde las cabezas de bieleta ganan su lugar.
El desafío de precisión dentro de una prensa de módulos de batería
Los módulos de batería de VE modernos —prismáticos, de bolsa o cilíndricos— se ensamblan bajo condiciones mecánicas estrictamente controladas. Las operaciones de prensado suelen cumplir uno de varios propósitos: comprimir pilas de celdas para establecer contacto eléctrico y térmico entre celdas y placas de refrigeración, asentar placas finales bajo carga antes de soldar o atornillar, o prensar barras colectoras y conectores en su posición con perfiles de fuerza precisos.
Los requisitos de fuerza varían considerablemente. Pasadas de compresión ligera sobre pilas de celdas de bolsa pueden aplicar 20–50 kN repartidos a lo largo del módulo. El prensado de placas finales para módulos prismáticos grandes alcanza regularmente 100–200 kN o más. Lo que comparten todas estas operaciones es la exigencia de que la fuerza aplicada se distribuya de manera uniforme: no concentrada en un borde del utillaje, no sesgada por un vástago de actuador desalineado, no desplazada por el bastidor que cede ligeramente bajo carga.
La alineación de celdas por debajo del milímetro es una expectativa básica en este entorno. Los electrodos dentro de cada celda se han posicionado con tolerancias muy ajustadas durante la fabricación de la celda. Cualquier fuerza lateral o de inclinación introducida durante el ensamblaje del módulo corre el riesgo de comprometer la integridad de la celda o, como mínimo, de alterar el control dimensional del que dependen las operaciones posteriores de fijación y soldadura.
Tres fuentes de desalineación en una estación de prensado
- El bastidor de una estación de prensado no se deforma al azar. Pero sí se deforma. Bajo la carga máxima de prensa, las columnas verticales se flexionan en cantidades calculables; las superficies de montaje se inclinan; la relación entre el punto de fijación del cilindro y la cara de contacto del utillaje se desplaza ligeramente respecto a su geometría sin carga. Para una máquina que prensa a 100 kN, una deflexión del bastidor de 0,1–0,3 mm es realista y está bien documentada en la literatura sobre prensas industriales.
- La deriva térmica añade otra variable. Una estación de prensado que ejecuta varios cientos de ciclos por hora genera calor en el actuador, las columnas guía y el propio bastidor. La dilatación térmica diferencial entre bastidores de acero y placas de utillaje de aluminio —común en la fabricación de VE, donde se prefieren utillajes ligeros— introduce cambios geométricos graduales, difíciles de medir durante la producción y acumulativos a lo largo de un turno.
- El tercer factor es la acumulación de tolerancias. Cada pieza de la cadena de ensamblaje —la brida del actuador, la placa adaptadora, el cuerpo del utillaje— se fabrica con una tolerancia. Al sumar esas tolerancias a lo largo de ocho o diez interfaces, la línea de centros teórica del vástago del cilindro y el centro de la superficie de contacto del utillaje pueden diferir en varias décimas de milímetro antes de que la máquina haya prensado un solo módulo.
Ninguno de estos fenómenos es un fallo de diseño o de fabricación. Son comportamientos normales de los sistemas mecánicos reales en condiciones de operación reales. La cuestión de ingeniería es cómo acomodarlos sin introducir cargas parásitas en componentes que no pueden soportarlas.
La interfaz crítica: del actuador a la placa de utillaje
La conexión entre el vástago del actuador y la placa de utillaje es donde el daño por desalineación se acumula más rápido —y donde las cabezas de bieleta cumplen su función más importante.
Sin una junta autocompensable en esta interfaz, cualquier desviación angular entre el eje del cilindro y la cara de la placa de utillaje se traduce en un momento de flexión sobre el vástago del cilindro. Los cilindros servo y los actuadores de husillo a bolas están diseñados para manejar cargas axiales con precisión. No están diseñados para soportar flexión. Una carga lateral sostenida de tan solo 1–2 kN sobre el vástago del cilindro —pequeña en comparación con la fuerza de prensado— es suficiente para acelerar el desgaste de los sellos, distorsionar la trayectoria del vástago e introducir errores de posición que se acumulan a lo largo de miles de ciclos. En un entorno de producción de VE de alto volumen, esto se traduce en paradas no planificadas y ciclos de recalibración.
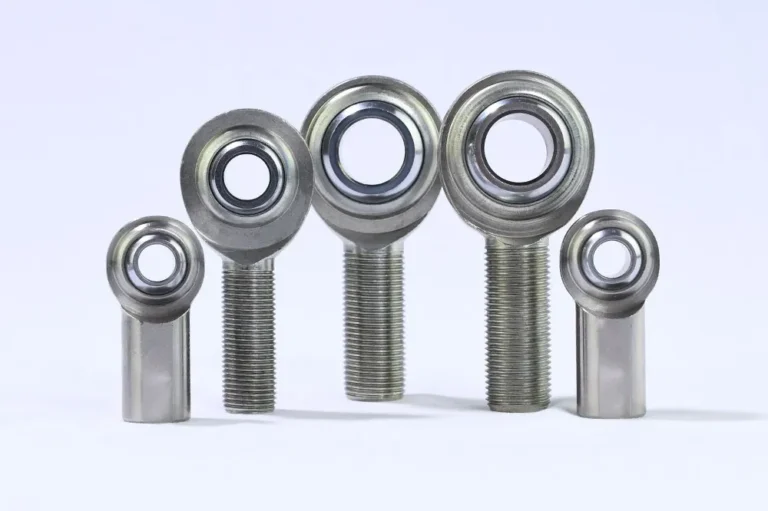
Una cabeza de bieleta en la conexión cilindro-utillaje resuelve este problema. El rodamiento esférico dentro de la carcasa de la cabeza de bieleta permite que la placa de utillaje encuentre su posición natural de contacto plano contra la superficie del módulo, mientras el vástago del cilindro permanece en su trayectoria de carga axial diseñada. Los momentos de flexión parásitos son absorbidos por la geometría de la cabeza de bieleta en lugar de transmitirse al actuador.
Las configuraciones típicas emplean una cabeza de bieleta de rosca macho en el lado del vástago del cilindro, emparejada con un soporte de horquilla o una brida en el lado de la placa de utillaje. El acoplamiento roscado permite un ajuste fino de la longitud de trabajo —útil durante la puesta en marcha inicial y los cambios de utillaje. Una capacidad de desalineación angular de ±6° a ±10° cubre las desviaciones reales encontradas en la mayoría de las instalaciones de estaciones de prensado, con margen de sobra.
Para fuerzas de prensado en el rango de 50–200 kN, típico de las operaciones con módulos de batería, se especifican comúnmente cabezas de bieleta con cargas radiales estáticas admisibles de 150–600 kN, aplicando un factor de seguridad de 3–5× para tener en cuenta la carga dinámica y la naturaleza cíclica de las operaciones de prensado.
Un punto que merece la pena señalar para los ingenieros de estructura: añadir una cabeza de bieleta en la conexión del vástago del cilindro convierte lo que era una condición de extremo «fija-guiada» en un extremo «articulado». Esto reduce el límite de pandeo de Euler del vástago. Según referencias de ingeniería de prensas, esto es manejable con una selección correcta del diámetro del vástago, pero debe verificarse de nuevo durante la fase de diseño —en particular para actuadores de carrera larga que operan cerca de su capacidad de carga.
Sobre la medición de fuerza: una cabeza de bieleta en esta interfaz no solo protege el actuador —protege la precisión. Cuando la conexión es rígida y está desalineada, la celda de carga registra una combinación de la fuerza de prensado prevista y la carga lateral no deseada, sesgando las lecturas entre un 2 y un 8 % según la geometría de la instalación. La cabeza de bieleta mantiene el vector de fuerza perpendicular al eje de sensado de la celda de carga, que es aquello para lo que se calibran los puentes de galgas extensométricas. La lectura resulta más limpia.
Otros lugares donde aparecen las cabezas de bieleta
La interfaz actuador-utillaje acapara la mayor atención de ingeniería, pero los diseñadores de prensas experimentados saben que rara vez es el único lugar donde se necesitan cabezas de bieleta.
Los ajustadores de altura y posición del utillaje son una segunda aplicación habitual. Las estaciones de prensado de baterías suelen manejar varias variantes de módulo, lo que requiere ajustar la posición de la placa de utillaje entre cambios de modelo. Un conjunto de vástago y tensor con una cabeza de bieleta de rosca a derechas en un extremo y de rosca a izquierdas en el otro permite a los técnicos alargar o acortar la longitud efectiva del vástago con precisión: una vuelta completa en una rosca de paso 2 mm avanza 2 mm; un cuarto de vuelta mueve 0,5 mm. Sin hidráulica, sin calzas, y la combinación de rosca izquierda/derecha resiste mejor la rotación no intencionada por vibración que una configuración de rosca simple.
La protección de la celda de carga es otro lugar donde una cabeza de bieleta realiza un trabajo silencioso pero crítico. Las celdas de carga se calibran para carga axial pura. Cualquier momento de flexión de una prensa desalineada introduce una señal parásita en la medición —el sensor registra la fuerza de prensado prevista más la carga lateral presente. Según la geometría de instalación, este error de medición puede alcanzar el 5–10 % del valor con fuerzas de prensa típicas. Una cabeza de bieleta en la interfaz de la celda de carga mantiene el vector de fuerza correctamente alineado con el eje de sensado y elimina esta fuente de error durante toda la vida operativa de la máquina.
Los brazos de sujeción de placas finales se benefician de cabezas de bieleta en sus puntos de pivote, en particular donde el cilindro de accionamiento se conecta a la palanca de sujeción. A medida que el brazo recorre su arco de movimiento, la geometría entre el eje del cilindro y la palanca cambia continuamente. Un pivote de cabeza de bieleta maneja esto de forma natural manteniéndose rígido frente a la dirección de la carga de sujeción.
Las conexiones de las columnas guía merecen una nota más cuidadosa. En algunos diseños de estaciones de prensado —en particular las arquitecturas de «platina flotante», donde se permite deliberadamente que la platina se autocompense bajo carga— las cabezas de bieleta o los rodamientos esféricos en las interfaces de las columnas guía permiten una flexibilidad angular controlada y evitan el agarrotamiento. Es una estrategia de diseño deliberada, no una recomendación general. Las estaciones de prensado estándar con casquillos de guía lineal rígidos no necesitan este tratamiento y resultarían comprometidas por él. Si la intención de diseño es una platina guiada rígida, los casquillos lineales siguen siendo la elección correcta.
Selección de cabezas de bieleta para entornos de fabricación de baterías de VE
Una cabeza de bieleta estándar de catálogo de un proveedor de automovilismo no es automáticamente la elección correcta aquí. El entorno de fabricación introduce requisitos que la mayoría de las aplicaciones de automovilismo de competición no afrontan.
Funcionamiento sin lubricación. Las líneas de fabricación de celdas de batería operan con niveles de limpieza incompatibles con aceite o grasa en los componentes mecánicos. La contaminación por lubricante de las celdas o los electrodos es un problema de rendimiento, y una cabeza de bieleta que exude grasa cerca del utillaje no es un riesgo aceptable. Las cabezas de bieleta con forro de PTFE abordan esto directamente: el forro compuesto de PTFE/tejido entre la bola y la pista proporciona autolubricación sin lubricante externo. Los intervalos de relubricación —un coste operativo real en equipos de prensa de alto ciclo— quedan eliminados. Cabezas de bieleta de acero inoxidable con forro de PTFE utilizados en entornos farmacéuticos y de fabricación limpia muestran consistentemente una vida útil más larga bajo condiciones regulares de sanitización que las alternativas estándar de acero.
Los forros de PTFE suelen estar clasificados para temperaturas de funcionamiento de hasta 120–150 °C, lo que cubre las estaciones de prensado de baterías en operación normal. La contrapartida es una capacidad de carga dinámica reducida en comparación con las configuraciones de acero endurecido sobre acero, razón por la cual el factor de seguridad importa más, y no menos, en las aplicaciones sin mantenimiento. En líneas de VE de alta velocidad con ciclos de 3–6 segundos, la carga dinámica admisible y la vida de desgaste del forro suelen ser los factores limitantes reales de los intervalos de mantenimiento, no la capacidad de carga estática.
Material: cuerpo de 316L, bola de 440C. Las estaciones de prensado en entornos de fabricación de VE se limpian regularmente con agentes acuosos suaves o toallitas con base de alcohol. El acero al carbono con zincado estándar se corroe con el tiempo bajo estas condiciones. El cuerpo y la carcasa deben ser de acero inoxidable 316L por su resistencia a la corrosión. La bola, que soporta la carga de contacto y el desgaste, suele ser de acero inoxidable 440C o de acero cromado duro —más dura y resistente al desgaste que la 316L, que es demasiado blanda para superficies de rodamiento bajo carga cíclica. Ambos materiales coexisten en la mayoría de los diseños de calidad de cabezas de bieleta sin mantenimiento.
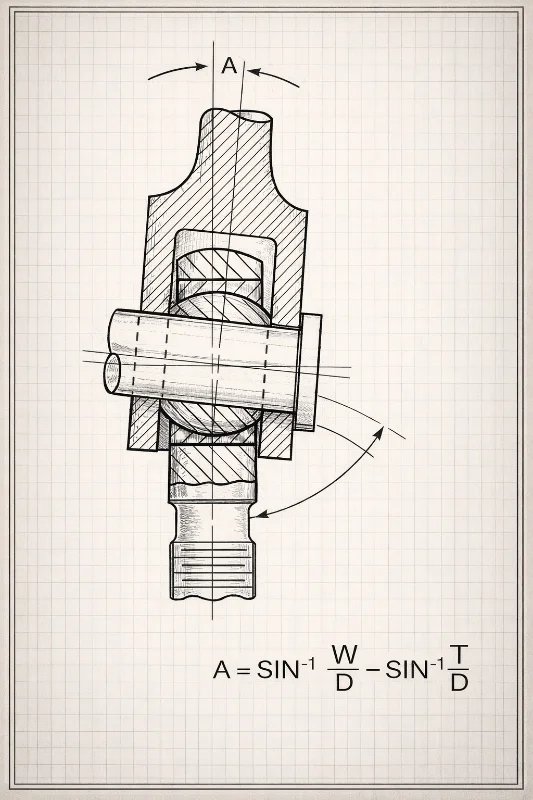
Rango de desalineación angular y su contrapartida. La geometría de las estaciones de prensado de baterías suele requerir de ±4° a ±8° en la interfaz del actuador principal. Las bieletas de ajuste del utillaje pueden necesitar ±15° o más. Merece la pena entender la contrapartida: la capacidad de desalineación angular y la capacidad de carga radial se mueven en direcciones opuestas a medida que aumenta el ángulo de desviación. Una cabeza de bieleta con ±25° de desviación tendrá una carga estática admisible menor que el equivalente del mismo tamaño de cuerpo a ±6°. Especifique el ángulo que realmente necesita, no el máximo disponible.
Juego interno en aplicaciones de precisión. Las cabezas de bieleta estándar tienen un juego radial interno de aproximadamente 0,02–0,05 mm entre la bola y el forro. En la mayoría de las aplicaciones de prensado esto es irrelevante. Para estaciones con tolerancias de profundidad de compresión muy ajustadas —digamos, ±0,05 mm o menores— este juego crea una pequeña banda muerta mecánica durante la transición de la aproximación al prensado. Para estos casos, existen rodamientos esféricos precargados o de juego cero, y merece la pena especificarlos.
Fijación de la rosca. En aplicaciones de prensado de alto ciclo, el vástago roscado puede aflojarse por vibración. Una instalación correcta incluye adhesivo de fijación de roscas o retención mecánica —contratuercas, alambre de seguridad— para evitar el aflojamiento. Como se documenta en las referencias de instalación de cabezas de bieleta, esto es especialmente relevante en instalaciones verticales, donde el aflojamiento asistido por gravedad se suma al efecto de la vibración. Las combinaciones de rosca izquierda/derecha en disposiciones de tensor son intrínsecamente más seguras que las configuraciones de rosca simple.
Una lista de verificación práctica para la selección de cabezas de bieleta en estaciones de prensado
Las consideraciones de ingeniería anteriores se descomponen en una secuencia de selección viable.
Primero carga y geometría:
- Calcular la fuerza estática máxima de prensa y aplicar un factor de seguridad de 3–5× a la carga radial estática admisible de la cabeza de bieleta
- En actuadores de carrera larga, verificar de nuevo la carga de pandeo tras añadir una condición de extremo articulado en la cabeza de bieleta
- Estimar la desalineación angular máxima en cada interfaz, teniendo en cuenta la deflexión del bastidor, la deriva térmica y la acumulación de tolerancias
- Confirmar que el tamaño de rosca y la longitud de acoplamiento coinciden con las especificaciones del vástago del actuador
Después, el entorno:
- Lubrication-free required? Specify PTFE-lined
- Regular cleaning with aqueous or solvent-based agents? Specify 316L body with 440C ball
- Confirm PTFE liner temperature range covers operating conditions (−65°C to +150°C handles all standard pressing station environments)
Application-specific last:
- Tooling adjusters: specify left-hand/right-hand thread pair; the self-locking geometry is worth the small extra cost
- Load cell interfaces: select rod end with low-friction liner to minimize force measurement hysteresis
- Ultra-high precision compression depth control (±0.05 mm or tighter): consider pre-loaded zero-clearance spherical bearings
- High-cycle installations: add jam nuts and thread locking compound regardless of orientation; plan for periodic inspection
SYZ Machine supplies industrial rod ends in standard steel and full stainless configurations, with PTFE-lined options across common metric thread sizes (M10–M64) used in industrial pressing equipment. Custom thread forms and body configurations are available for stations with non-standard actuator interfaces.