Pedir una junta heim de repuesto sin medir la pieza existente es la razón por la que muchos constructores acaban con una caja de componentes que no enroscan en su barra, no aceptan su pasador de horquilla y no despejan su soporte, y luego tienen que esperar dos semanas por la correcta. El sistema de especificaciones de la junta heim parece sencillo desde fuera: se elige un tamaño de rosca y ya está. No lo es. El tamaño de rosca es solo una de las siete dimensiones que debe verificar antes de realizar un pedido o especificar una junta nueva.
Esta guía cubre las siete. Para cada una, encontrará una explicación clara de qué controla, cómo tomar la medición con un calibre digital y un medidor de paso de rosca, y cómo son los valores habituales en la práctica.
Por qué el tamaño de rosca solo no basta
La especificación de la rosca —por ejemplo, 1/2″-20 o M12×1.25— es el número estampado en la mayoría de los envases y el que se utiliza en la mayoría de los filtros de búsqueda de los catálogos. Es lo que los constructores usan para pedir un repuesto y normalmente basta para un cambio directo entre marcas de catálogo. Pero solo le dice que la junta se enroscará en el extremo de su bieleta o tubo. No le dice nada sobre si el orificio del rodamiento esférico coincide con su pasador de horquilla, si la carcasa encaja en su soporte, si la junta tiene el ángulo de desalineación que exige su geometría, o si la longitud total de la junta modifica la longitud ajustada de la bieleta y descompone la alineación.
Mida primero la rosca y después el resto. Las siete dimensiones funcionan en conjunto; acertar cuatro y olvidar la quinta significa que la junta seguirá sin funcionar.
Las herramientas que necesita
Calibre digital — aquí se realizan todas las mediciones excepto el paso de rosca. Un calibre digital de 6″ con resolución de 0,001″ (0,02 mm) es suficiente. Mitutoyo y Starrett son fiables; la marca propia de Harbor Freight sirve para un uso ocasional. Los calibres de nonio son precisos, pero su lectura es más lenta. Cualquiera de las dos opciones es muy superior a una cinta métrica.
Medidor de paso de rosca — un juego plegable de peines de rosca identifica el paso de forma definitiva. Sin uno, estará comparando el paso de rosca a simple vista entre especificaciones casi idénticas (una 3/8″-24 y una 3/8″-16 se parecen en el vástago hasta que les acerca un medidor de paso). Un juego de medidores de paso de rosca cuesta menos de 15 dólares y elimina por completo las conjeturas.
Buscador de ángulos o aplicación de inclinómetro — para el ángulo de desalineación, un medidor digital de ángulos o la función de ángulo de una aplicación de nivel de smartphone es suficientemente precisa. Lo que verifica es que la junta pueda alcanzar el desfase que exige su geometría, no certificar una dimensión con una tolerancia.
Una regla de acero de 6″ resulta útil para la longitud total si la junta es más larga que el alcance de su calibre. De lo contrario, un calibre y un medidor de paso cubren todo.
Dimensión 1: Tamaño y paso de rosca
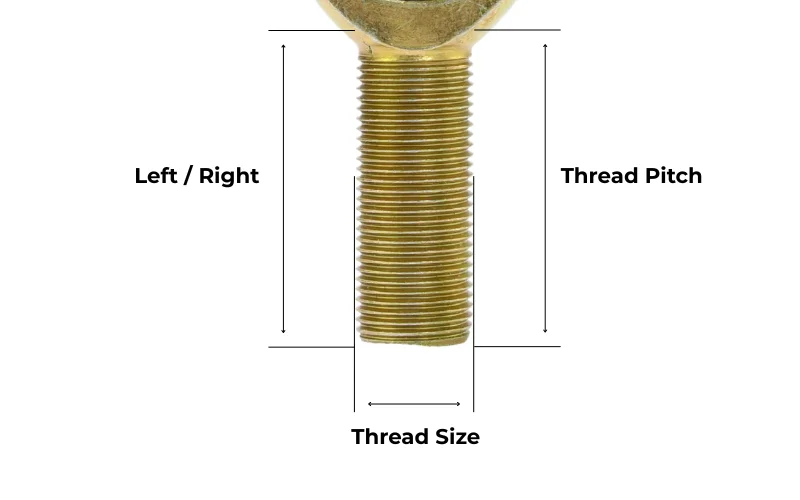
La especificación de la rosca es el punto de partida y la dimensión más citada de una junta heim. Determina si la junta se acoplará al extremo roscado de su barra, al cuerpo de un tensor o a la carcasa roscada de una cabeza de bieleta.
Diámetro de rosca: Mida el diámetro exterior del vástago (en una junta macho) con las mordazas exteriores del calibre a través de las crestas de la rosca. Esto da el diámetro nominal de la rosca. En una junta hembra, mida el diámetro interior de la rosca con las mordazas interiores.
Paso de rosca: Apoye los peines del medidor de paso contra la rosca hasta que uno encaje limpiamente sin balancearse. Especificaciones en pulgadas habituales en juntas heim: 1/4″-28, 5/16″-24, 3/8″-24, 1/2″-20, 5/8″-18, 3/4″-16. Especificaciones métricas habituales: M6×1.0, M8×1.25, M10×1.25, M12×1.25, M14×1.5, M16×1.5. Los sistemas métrico e imperial se solapan lo suficiente en diámetro nominal como para causar confusión: un vástago 3/8″-24 y uno M10×1.25 rondan ambos los 10 mm de diámetro exterior. El paso es distinto; las roscas no son intercambiables, y forzar una en la otra daña ambas.
Rosca a derechas o a izquierdas: Las juntas heim estándar llevan rosca a derechas. Las versiones a izquierdas se emplean en tensores y aplicaciones de ajuste donde un extremo de la barra debe roscar en sentido contrario al otro, de modo que el tubo pueda girar para ajustar la longitud sin desconectarse. Las juntas de rosca izquierda suelen estar marcadas con un rebaje anular o un sello «LH» en el vástago, pero no siempre. Si va a retirar una junta de una barra existente, confirme el sentido de la rosca antes de pedir el repuesto.
Macho o hembra: Las juntas macho tienen un vástago roscado que se atornilla en un tubo o una horquilla. Las juntas hembra tienen un orificio roscado en el cuerpo que recibe un espárrago o un perno. La especificación de rosca es el mismo tipo de medición en ambos casos —diámetro y paso—, pero la geometría del cuerpo es diferente. Confirme qué configuración requiere su aplicación antes de medir.
Dimensión 2: Diámetro del orificio
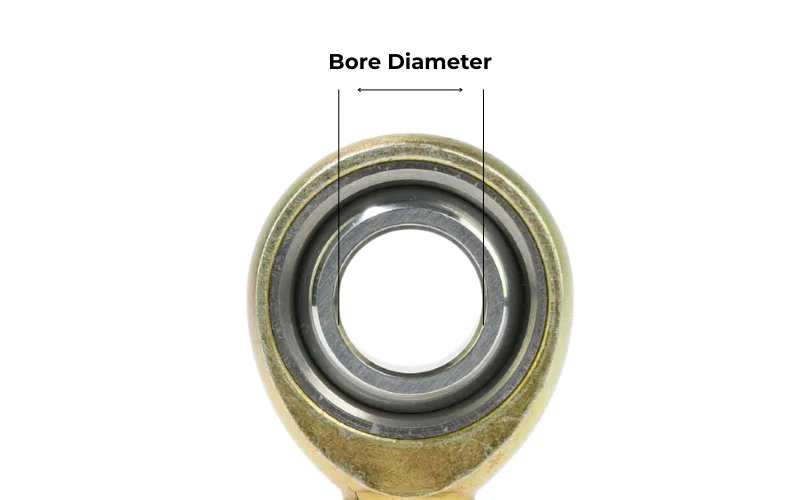
El orificio es el taladro que atraviesa el centro del rodamiento esférico: la abertura por la que pasa su pasador de horquilla, perno de montaje o eje de pivote. Es la cota de ajuste mecánicamente más crítica. Un orificio demasiado pequeño significa que el pasador no entra sin fuerza. Uno demasiado grande implica juego lateral que hace que la junta repiente bajo carga incluso cuando todo lo demás encaja correctamente.
Cómo medirlo: Use las mordazas interiores del calibre digital —las pequeñas mordazas escalonadas situadas sobre las principales—. Ábralas hasta contactar con la pared del orificio en lados opuestos. Mida a través del orificio a 0°, gire 90° y vuelva a medir. En una junta nueva, ambas lecturas deben coincidir dentro de la resolución del calibre. Una junta desgastada desarrolla ovalación en el orificio por los ciclos de carga repetidos contra el pasador: las dos mediciones divergirán, lo que indica que la junta ha tenido un uso intensivo.
Tamaños de orificio habituales: Tamaños de orificio en pulgadas: 1/4″ (6,35 mm), 5/16″ (7,94 mm), 3/8″ (9,53 mm), 1/2″ (12,7 mm), 5/8″ (15,88 mm), 3/4″ (19,05 mm).
Tamaños de orificio métricos: 6 mm, 8 mm, 10 mm, 12 mm, 14 mm, 16 mm, 20 mm.
Aquí se aplica la misma advertencia sobre el solape que con las roscas: un orificio de 3/8″ mide 9,53 mm; uno de 10 mm mide 10 mm. Esos 0,47 mm pueden suponer un ajuste a prensa o un ajuste holgado según su pasador. Compruebe si la especificación es imperial o métrica antes de dar por hecho que son intercambiables.
Comprobación de ajuste orificio-pasador: Si tiene a mano el pasador de horquilla, pruébelo antes de montar. El pasador debe deslizarse con una presión moderada de la mano, sin agarrotamiento ni traqueteo lateral. Un pasador que necesita un mazo para entrar indica un orificio inferior a medida o un pasador sobredimensionado; forzarlo dañará el revestimiento. Un pasador que se desplaza lateralmente al moverlo indica un orificio sobredimensionado o un pasador inferior a medida; ese juego aparece en la junta bajo carga.
Dimensión 3: Diámetro exterior del cuerpo
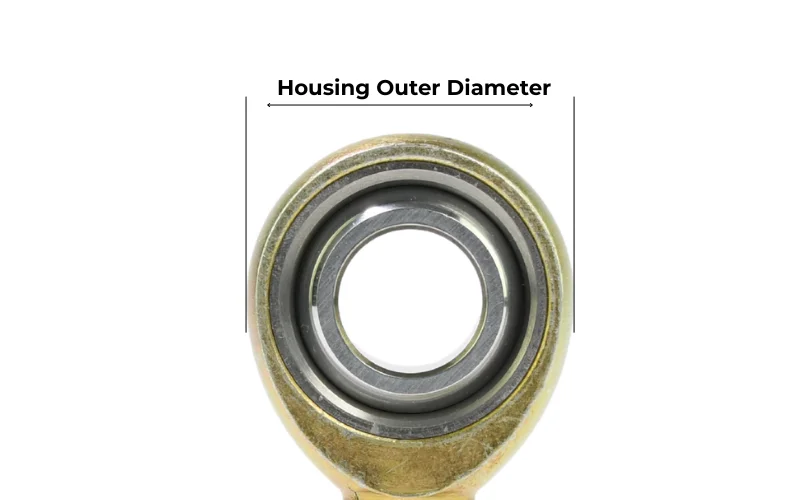
El diámetro exterior de la carcasa es el diámetro exterior del anillo o del cuerpo que aloja el rodamiento esférico: el punto más ancho de la junta medido en perpendicular al eje del orificio. Esta dimensión determina si la junta despeja la estructura circundante: el soporte, el tubo del chasis o la carcasa de la cabeza de bieleta del otro extremo de la barra.
Cómo medirlo: Abra las mordazas exteriores del calibre y colóquelas sobre el punto más ancho del cuerpo de la junta, en perpendicular al eje del orificio. Tome la medida en dos orientaciones separadas 90° para confirmar que la carcasa es redonda. En una junta nueva, las lecturas coinciden. Una carcasa sobrecargada y deformada mostrará lecturas distintas según la orientación, un diagnóstico útil en juntas usadas.
Qué controla esta dimensión: El diámetro exterior de la carcasa importa sobre todo cuando va a alojar una junta en un soporte existente con un hueco fijo, o cuando debe despejar un tubo o un elemento estructural cercano a la posición de la junta. En aplicaciones de sustitución directa, donde una junta de catálogo sustituye a otra, el diámetro exterior de la carcasa varía menos que el orificio y la rosca entre juntas de especificación equivalente, pero sí varía, especialmente entre fabricantes. No dé por hecho que una junta 1/2″-20 de un proveedor tiene el mismo diámetro exterior de carcasa que una 1/2″-20 de otro.
Intervalos habituales de diámetro exterior de carcasa según tamaño de rosca (aproximados; no exactos en todos los fabricantes):
| Rosca | Diámetro exterior aproximado de la carcasa |
|---|---|
| 1/4″-28 / M6 | 16–18 mm |
| 3/8″-24 / M10 | 22–26 mm |
| 1/2″-20 / M12 | 28–32 mm |
| 5/8″-18 / M16 | 36–40 mm |
| 3/4″-16 / M20 | 44–50 mm |
Verifique contra su junta real: son intervalos orientativos, no especificaciones fijas.
Mientras que el diámetro exterior le indica la anchura total, la distancia desde el centro del pivote hasta la parte superior—Dimensión 6—es lo que determina la holgura interior de su soporte.
Dimensión 4: Ancho del cuerpo y longitud total

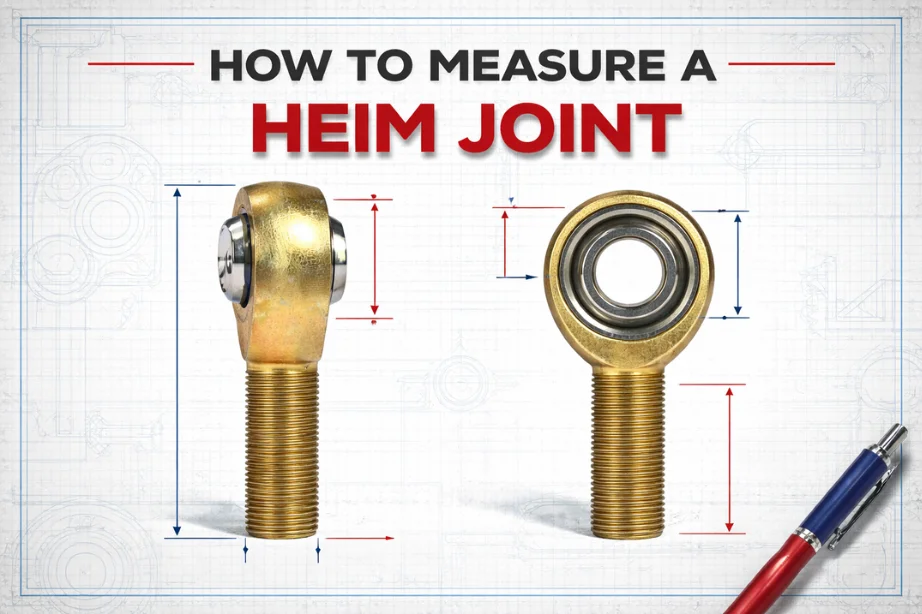
Estas dos dimensiones determinan en conjunto cómo ocupa espacio la junta en su conjunto mecánico: el ancho del cuerpo (también llamado ancho del anillo o ancho de la carcasa) le indica cuánto espacio axial ocupa la junta en su punto más ancho, y la longitud total le indica la dimensión completa de la junta desde el extremo del vástago hasta la cara opuesta de la carcasa.
Ancho del cuerpo: La distancia entre caras a lo largo de los lados planos de la carcasa —las caras que contactan con el soporte o la horquilla. Use las mordazas exteriores o el vástago de profundidad del calibre. Esta dimensión determina el ancho de ranura del soporte que necesita. Un cuerpo más ancho que la ranura del soporte no asentará. Un cuerpo más estrecho que la ranura necesita distanciadores para eliminar el juego axial.
Longitud total: La longitud total desde el extremo del vástago hasta la cara opuesta de la carcasa en una junta macho, o desde el extremo de la carcasa hasta el extremo opuesto en una junta hembra. Esta dimensión afecta a la longitud ajustada de la bieleta. Si sustituye una junta desgastada por una nueva de otro fabricante, una diferencia de unos pocos milímetros en la longitud total cambia la geometría de la bieleta a menos que vuelva a ajustar durante el montaje. En bieletas de dirección y suspensión críticas, tenga en cuenta la diferencia antes de fijar el ajuste.
Cómo medir la longitud total: Apoye el extremo del vástago de forma plana contra la mordaza fija del calibre y acerque la mordaza móvil hasta que contacte con la cara opuesta de la carcasa. En una junta larga esto puede superar el alcance de un calibre de 6″; si es necesario, use una regla de 12″ junto con el calibre para comprobarlo.
En las fichas técnicas de los catálogos, la longitud total se designa normalmente como **L** o **C**, el ancho del cuerpo como **B** o **W**, y el ancho de la carcasa a veces figura como entrada separada del diámetro exterior del anillo. Estas designaciones varían según las normas de catálogo (ISO, ANSI, JIS); compruebe qué norma utiliza su proveedor.
Tenga en cuenta que el ancho del cuerpo se refiere a la carcasa propiamente dicha; para la anchura del punto de pivote, consulte la Dimensión 5.
Dimensión 5: Ancho de montaje (ancho de bola)
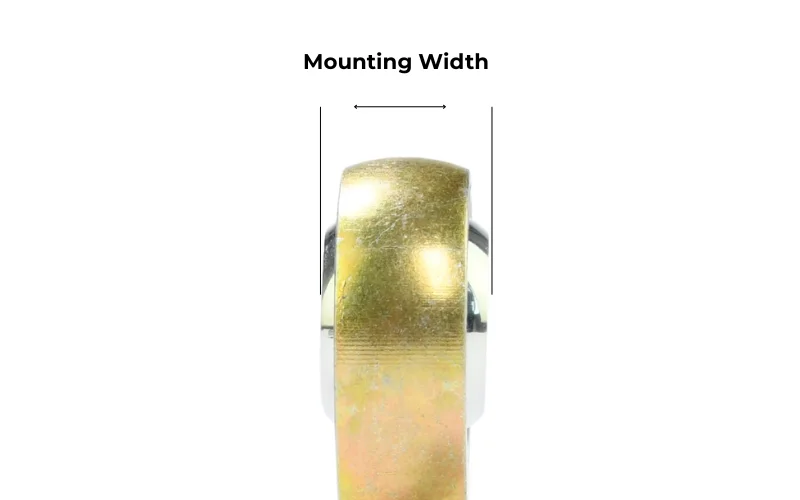
Mientras que la Dimensión 4 cubre el grosor de la carcasa, el ancho de montaje es la distancia axial entre las caras planas de la bola interior, es decir, la superficie real que contacta con sus distanciadores o las orejas del soporte. En las juntas heim de alto rendimiento, la bola es casi siempre más ancha que la carcasa para permitir la articulación sin que la bieleta golpee el soporte.
Cómo medirlo: Use las mordazas exteriores del calibre para medir la distancia entre las dos caras planas paralelas de la bola interior giratoria. Asegúrese de que la bola esté centrada dentro de la carcasa antes de medir. Si la junta utiliza distanciadores integrados de gran desalineación, mida desde la cara más externa de un distanciador hasta la cara más externa del otro.
Por qué importa: Esta dimensión determina la «altura apilada» de su montaje. Si el ancho de montaje es menor que la abertura de su soporte, deberá rellenar el hueco con calas o distanciadores. Si es mayor, la junta no encajará. En configuraciones de dirección de precisión, incluso una discrepancia de 0,5 mm puede producir un juego axial que degrada el manejo y genera golpes audibles bajo carga.
Dimensión 6: Altura radial de la cabeza
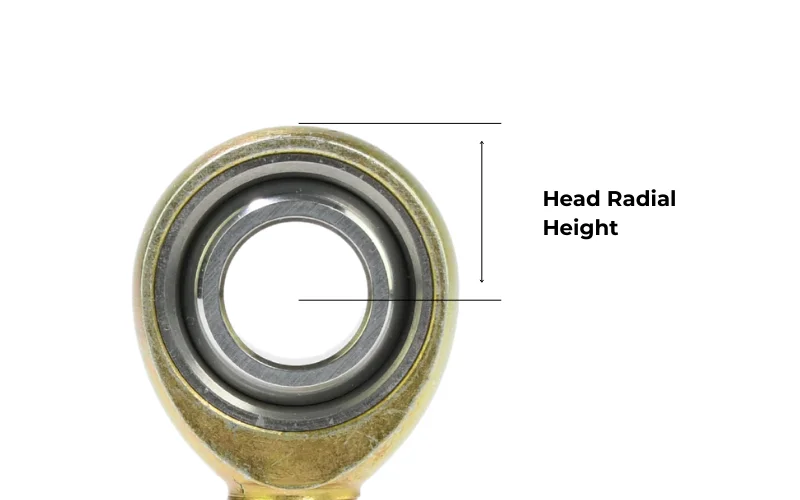
La altura radial de la cabeza es la distancia desde el centro exacto del orificio hasta el borde más externo de la cabeza de la carcasa, medida a lo largo del eje vertical de la junta. Representa el «radio» de la cabeza de la junta.
Cómo medirlo: Es una medición derivada. Primero mida el diámetro exterior de la carcasa (Dimensión 3). Si la carcasa es perfectamente simétrica, la altura radial es exactamente la mitad del diámetro exterior. Para verificarlo manualmente, use el vástago de profundidad del calibre: apoye la base del calibre contra la corona exterior de la carcasa y extienda el vástago hacia el orificio hasta tocar el punto central. Alternativamente, mida desde la parte superior de la carcasa hasta el borde inferior del orificio y añada la mitad del diámetro del orificio (Dimensión 2).
Por qué importa: Es el «radio de holgura». Le indica cuánto espacio necesita dentro de un soporte en C o una horquilla para que la junta no se sitúe a fondo. Si diseña una pestaña de suspensión personalizada, la distancia desde el orificio del perno hasta la parte trasera del soporte debe ser mayor que esta altura radial. Si la carcasa es demasiado «alta» (gran altura radial), la junta se bloqueará contra el soporte antes incluso de empezar a inclinarse, limitando su rango efectivo de movimiento.
Dimensión 7: Ángulo de desalineación
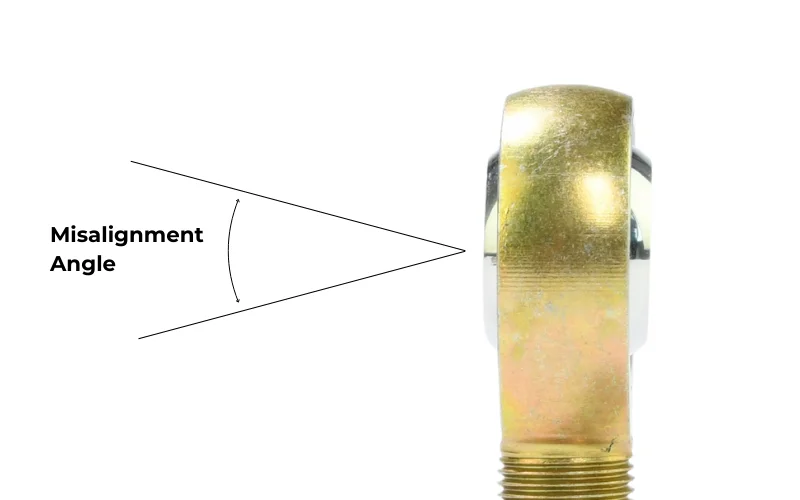
El ángulo de desalineación es el rango angular en el que puede girar el rodamiento esférico antes de que la bola contacte con la carcasa y se detenga. No es una medición con calibre: es una comprobación funcional o una especificación de catálogo que debe verificar contra el requisito geométrico de su aplicación.
Cómo medirlo en una junta en la mano: Sujete el cuerpo de la junta fijo y gire el eje del orificio hasta que contacte con la carcasa en el tope. El ángulo entre la posición centrada y el tope es el ángulo de desalineación. Use un buscador de ángulos digital: colóquelo sobre el vástago en la posición centrada, póngalo a cero, gire hasta el tope y lea el ángulo. Alternativamente, use la función de ángulo de una aplicación de nivel de smartphone contra una superficie plana que atraviese el eje del orificio.
El ángulo de desalineación se indica normalmente como valor total: una junta clasificada ±25° total tiene 25° en cada dirección desde el centro. Algunas fichas técnicas indican el total y otras el valor por lado. Lea detenidamente la descripción de la especificación antes de comparar valores.
Ángulos de desalineación habituales según el tipo de junta:
- Juntas estándar con revestimiento sinterizado o revestidas de PTFE: ±12° a ±15° por lado (±24° a ±30° total)
- Juntas de gran ángulo o de alta desalineación: ±25° a ±30° por lado
- Juntas de precisión acero sobre acero: ±8° a ±12° por lado (ángulo menor, mayor capacidad de carga)
Por qué importa: Si su geometría de suspensión con la suspensión completamente extendida o su bieleta de dirección con el volante a tope requiere que la junta alcance 20° de desviación angular, una junta estándar de ±12° por lado falla en esa posición. La junta se bloqueará antes de que la suspensión llegue a su recorrido completo, y la junta o la bieleta absorberán la fuerza resultante; ninguno de los dos casos es bueno.
Comprobación de la articulación útil de una junta usada: Recorra con la mano todo el rango angular del rodamiento. Debe moverse con suavidad, sin atascos, enganches ni rechinamientos en ningún punto del arco. Una junta que articula libremente en el centro pero se bloquea a 8° tiene el revestimiento dañado o desgastado. El ángulo nominal del embalaje original deja de tener relevancia en cuanto el revestimiento está comprometido.
Resumen de las mediciones: lista de verificación rápida
Antes de pedir un repuesto o especificar una junta nueva para un proyecto, confirme las cinco dimensiones:
Lista de verificación de medición de juntas heim
Rosca:Diámetro _____ × paso _____, macho / hembra, derecha / izquierda
Diámetro interior:_____ pulgadas / mm (ajuste del pasador)
Diámetro exterior de la carcasa: _____ pulgadas / mm (holgura exterior)
Ancho / longitud del cuerpo: _____ / _____ (ranura del soporte y geometría de la bieleta)
Ancho de montaje: _____ (cara a cara de la bola / altura apilada)
Altura radial: _____ (holgura del centro a la parte superior)
Desalineación: _____ grados totales (recorrido angular)
Un repuesto directo debe coincidir en las cinco. Una especificación para una nueva aplicación debe hacer coincidir el orificio y la rosca con su herraje, encajar la carcasa en el espacio de su soporte y alcanzar el ángulo de desalineación que exige su geometría.
Métrico frente a pulgadas: cómo saber con qué sistema está trabajando
Las juntas heim siguen normas dimensionales diferentes según el país de origen y la convención del sector. La competición automovilística y la fabricación off-road en Norteamérica usan predominantemente especificaciones en pulgadas. La automoción europea, la maquinaria industrial, los equipos agrícolas y la mayoría de los productos fabricados en Asia usan el sistema métrico.
La comprobación más sencilla: mire el marcado o grabado del cuerpo. La mayoría de las juntas llevan el tamaño de rosca marcado en el vástago (macho) o junto al orificio roscado (hembra). Si el marcado dice M10, M12, M14, es métrico. Si dice 3/8, 1/2, 5/8, es en pulgadas. Si no hay marcado, mida el diámetro exterior de la rosca con el calibre y pase el medidor de paso. Un vástago 3/8″-24 mide unos 9,5 mm de diámetro exterior con un paso de 24 hilos por pulgada; un vástago M10×1.25 mide unos 10 mm de diámetro exterior con un paso de 1,25 mm. Los diámetros exteriores son lo bastante parecidos para confundirse a simple vista; los medidores de paso para pulgada y métrico son claramente diferentes.
Cuando el herraje de su aplicación es en pulgadas (pasadores de horquilla, extremos de tubo de bieleta, casquillos para soldar) y la junta que está evaluando es métrica, mida ambos y compare numéricamente. Parecido no es intercambiable.
Cuando las mediciones no coinciden con ningún tamaño estándar
Las juntas OEM antiguas, algunas juntas de equipos agrícolas y ciertos productos importados se fabricaron con dimensiones no estándar: orificios métricos con roscas en pulgadas, diámetros exteriores de carcasa entre los tamaños habituales de catálogo, o tamaños de orificio que no coinciden con los diámetros estándar de los pasadores de horquilla. Cuando ninguna opción del catálogo coincide con sus mediciones:
Busque una coincidencia dimensional con un proveedor especializado o a medida. Los catálogos estándar cubren las combinaciones más habituales. Los proveedores que trabajan a medida pueden lograr diámetros de orificio, pasos de rosca y dimensiones de carcasa específicos.
Remecanice el orificio o la rosca del herraje de acoplamiento para que acepte una junta estándar. Esta es la respuesta del taller de mecanizado: broche el orificio al siguiente tamaño estándar o corte una nueva rosca en el extremo del tubo.
Rediseñe el soporte o el racor terminal para que acepte una junta estándar. Esta es normalmente la solución más limpia a largo plazo en un conjunto fabricado: sustituir un punto de anclaje no estándar por uno que acepte una junta estándar y herraje de horquilla estándar.
SYZ ROD ENDS suministra juntas heim en configuraciones macho y hembra, con especificaciones de rosca en pulgadas y métricas, tamaños de orificio de 1/4″ a 3/4″ y de M6 a M20, en acero cromoly y acero inoxidable, con opciones de rodamiento revestido de PTFE y metal sobre metal. Para aplicaciones con requisitos de orificio o rosca no estándar, hay configuraciones personalizadas disponibles a petición.